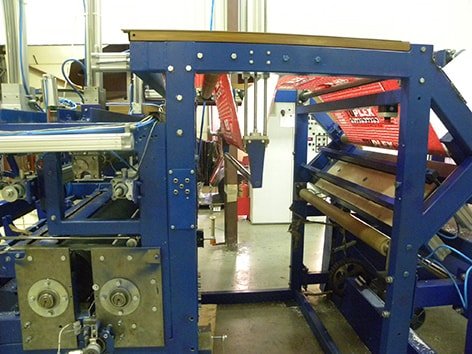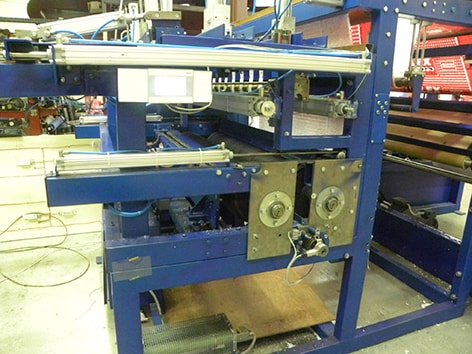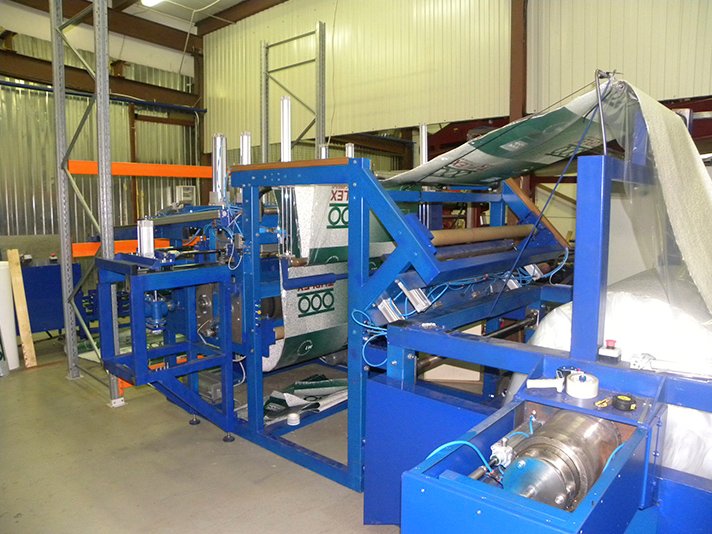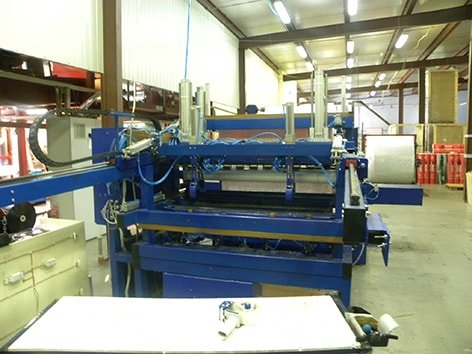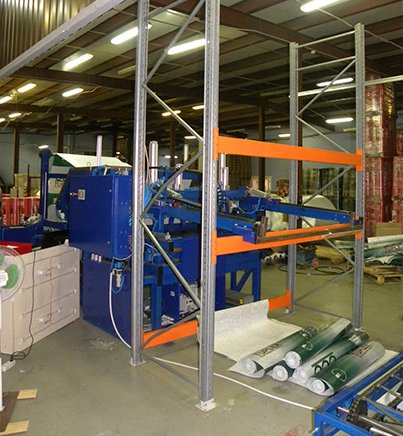
La unidad automática para rebobinar, cortar a medida y enrollar material (en adelante, la «Unidad») está diseñada para realizar el proceso automático de rebobinado, corte a medida y enrollado de material.
Especificaciones técnicas:
- Ancho de la unidad, mm – 3700
- Largo de la unidad, mm – 5350
- Altura de la unidad, mm – 2100
- Peso de la unidad, kg – 4000
- Bobina de entrada:
- peso, kg – 100
- diámetro, mm – 1400
- Longitud de corte (ajustable), m – 10
- Enrollado – Bobina sin núcleo
- Diámetro de la bobina enrollada, mm – 150–155
- Peso máx. de la bobina enrollada, kg – 2
- Accionamiento – Electromecánico, neumático
- Tipo – Automático
- Cuchilla de corte – Mecánica
- Enrollado – Compacto (apretado)
- Descarga de bobinas – Automática
- Enhebrado de la banda – Manual
- Operador – 1 persona
- Producción, mín. – 2 unidades/min
- Alimentación eléctrica – 380 V, 50 Hz
- Consumo de energía, kW – máx. 10
- Presión del sistema neumático, atm – 6
En la fabricación se utilizan componentes de alta calidad y de eficacia probada procedentes de fabricantes europeos: actuadores neumáticos y equipos de control neumático de Alemania (Festo), variadores de frecuencia y accionamientos eléctricos de Lenze, y sensores y controladores de Siemens.
Finalidad:
La unidad automática para desenrollar, cortar a medida y enrollar material en bobinas (en adelante, la «Unidad») está diseñada para realizar el proceso automático de desenrollado, corte a medida y enrollado de material en bobinas.
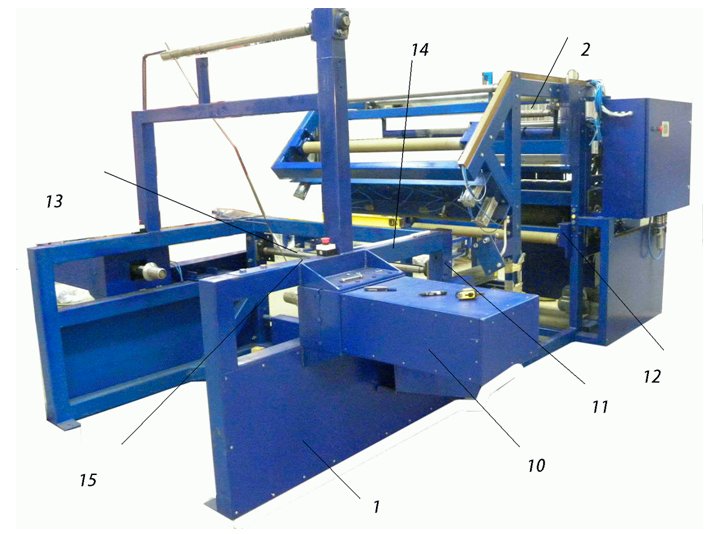
La unidad consta de (véase la figura):
- Unidad de desenrollado
- Unidad de rebobinado y corte
Descripción del proceso
Una bobina (100 kg) es transportada mediante una carretilla elevadora hasta la posición de montaje y sujeta por conos que se acoplan al núcleo.
Los conos (10) están motorizados; se encargan tanto del desenrollado como del frenado de la bobina. Un sistema integrado supervisa el par y regula la tensión del material, además de detectar la ausencia del mismo.
El material pasa sobre un rodillo (11) equipado con un sensor que detiene el proceso si se detectan defectos (como irregularidades en el espesor). A continuación, se introduce en los rodillos de alimentación (12), pasando entre las barras de sujeción (13) y la placa de empalme final (14).
Cuando el material se agota, las barras (13) presionan el material contra la placa (14) y se activan las ventosas (15). El material es atraído hacia la placa mediante las ventosas; el operario baja la barra y recorta el extremo defectuoso del material.
Posteriormente, tras instalar una nueva bobina, se tira del extremo inicial para pasarlo por debajo de la barra de sujeción inferior; una vez sujeto, se fija a la placa mediante las ventosas. Al reposicionar la barra, el operario recorta el extremo inicial defectuoso del film para escuadrar el borde.
Tras el recorte, se unen los dos extremos del material con cinta adhesiva y la máquina reanuda el bobinado. En la puesta en marcha inicial, el material —tras el recorte del extremo inicial— se introduce en los rodillos de alimentación (12). Estos rodillos están controlados por un mecanismo de accionamiento que automatiza el proceso de alimentación del film.
Un sensor situado entre los rodillos de alimentación supervisa el movimiento del material a lo largo del eje de la máquina; si se produce una desalineación, unos cilindros de alineación ajustan la posición del material.
Un codificador (encoder) montado en uno de los rodillos mide la longitud de material requerida. El material avanza a través de guías y rodillos de alimentación, pasa entre los ejes de bobinado y entra en la zona de formación de la bobina. El borde delantero del material choca contra un deflector y es desviado hacia un rodillo de presión que gira en el sentido del flujo del material. Impulsado por este rodillo, el material encuentra otro rodillo que redirige el borde delantero hacia el eje de bobinado. Un deflector separa el material del eje de bobinado y lo dirige hacia el material entrante, formando un bucle. Los rodillos que forman el bucle están controlados por una línea neumática independiente con presión ajustable, lo que permite regular la fuerza de sujeción. Una vez formado el bucle, los rodillos de presión se elevan impulsados por la fuerza del material entrante. Cuando un codificador registra la longitud requerida, se envía una señal de control para detener todos los ejes. Unos cilindros neumáticos elevan los rodillos de presión hasta su posición más alta. Un expulsor traslada la bobina formada —que se desenrolla ligeramente durante el proceso— hacia los brazos de sujeción. El mecanismo de sujeción del material desciende y una cuchilla mecánica realiza el corte. Tras el corte, el sistema de control invierte el giro de los ejes 0,2 metros para devolver el borde a la zona de formación del bucle.
El ciclo se repite.
Tras el corte, se activa un mecanismo para plegar el borde del material (el sobrante del corte). El rollo gira hasta su posición final y se desplaza a la zona de transporte. Un conjunto de pinzas transportadoras desciende hacia el rollo con las pinzas abiertas. Las pinzas transportadoras se cierran y el mecanismo de plegado libera el rollo. A continuación, las pinzas transportadoras ascienden a la posición superior. Se activan los cilindros encargados de transportar el rollo; estos están controlados por una válvula capaz de detener el cilindro en cualquier posición, activándose la parada mediante la señal de un interruptor de láminas (reed switch). Durante el transporte, la pinza transportadora adopta una posición horizontal. Las pinzas transportadoras se desplazan por raíles guía hasta su posición extrema (debajo de las pinzas de la unidad de sellado) y «transfieren» el rollo a las pinzas de la selladora.
Las pinzas de la selladora empujan el rollo a través del film termorretráctil (donde las láminas de film ya han sido termoselladas entre sí). Se accionan los cilindros neumáticos de las mordazas longitudinales de la selladora; el rollo queda sellado y cortado del film.
La etiqueta para el siguiente rollo se coloca sobre el film sellado.
El rollo sellado rueda hacia las unidades de sellado transversal. Tras la operación de sellado transversal, el rollo se descarga sobre la cinta transportadora del túnel de calor.
Ventajas
- Envasado automático de rollos con un rendimiento de al menos 2 rollos por minuto;
- Capacidad para cargar múltiples rollos en la bandeja de acumulación;
- Velocidad de transporte ajustable;
- Diseño modular que permite configurar la línea según los requisitos del cliente.
Descripción del trabajo del operador de la rebobinadora de rollos
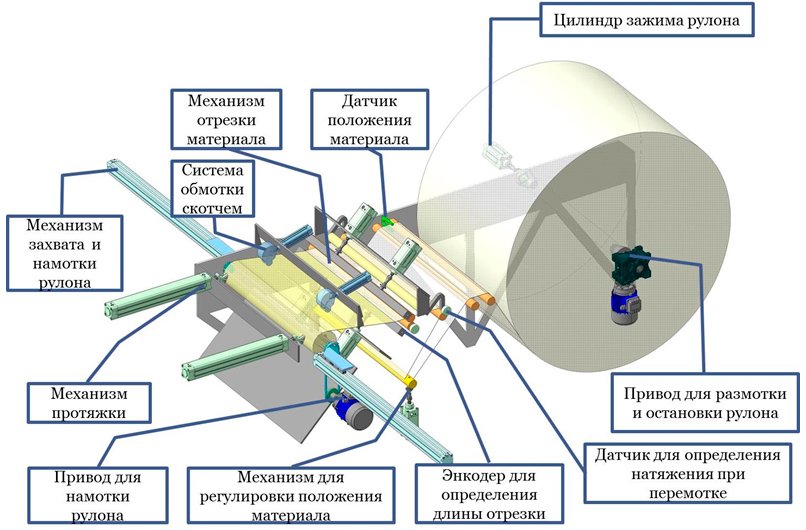
El rollo de material se coloca entre los conos de sujeción y se fija mediante el cilindro de sujeción del rollo; el segundo cono está motorizado y sirve para desenrollar o frenar el rollo.
El material se desplaza pasando por un sensor de posición que monitoriza la ubicación de la banda y realiza ajustes mediante cilindros.
Pasa sobre el eje del rodillo sensor de tensión, el cual sincroniza el funcionamiento de los accionamientos de desenrollado y rebobinado.
Un codificador situado en uno de los rodillos mide la longitud del material cortado.
Unas cuchillas cortan el material a la longitud requerida.
Unas ventosas transfieren el material desde las cuchillas hasta los cilindros de alimentación.
Unas horquillas de bobinado enganchan el material bajo tensión para enrollarlo; una vez finalizados el bobinado y el corte, el rollo se fija con anillos de cinta adhesiva. A continuación, unos cilindros (no representados en el esquema) sujetan el rollo, las horquillas se liberan y el rollo se transfiere a la unidad de sellado de rollos.
Información adicional
Garantía de 12 meses
Servicio posgarantía