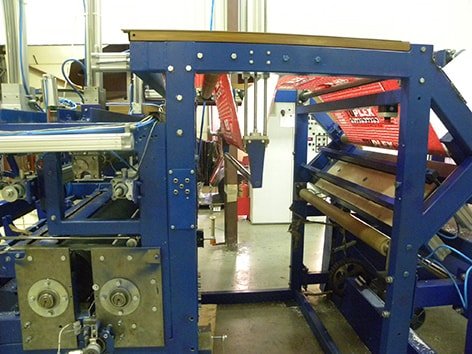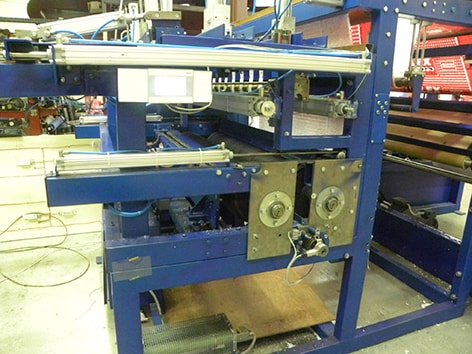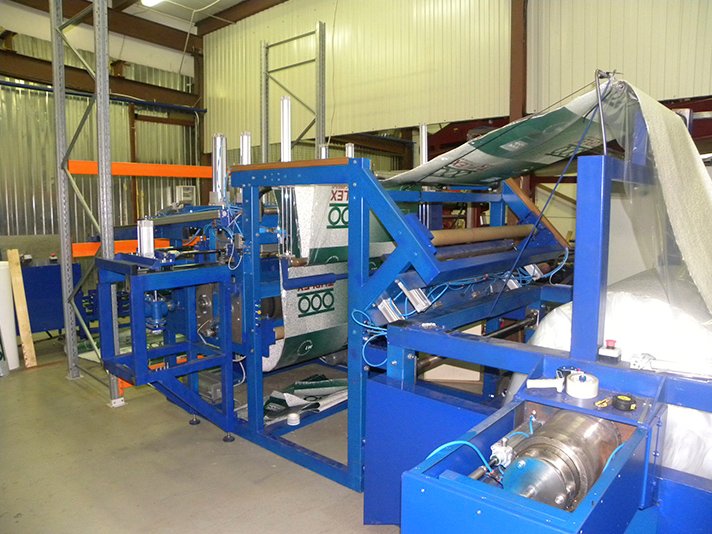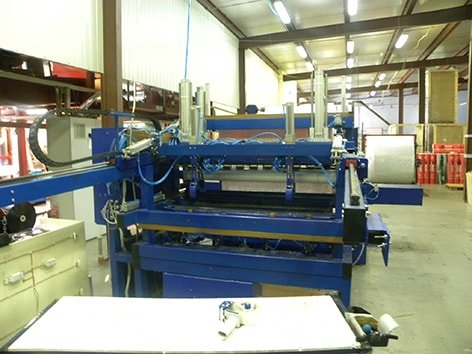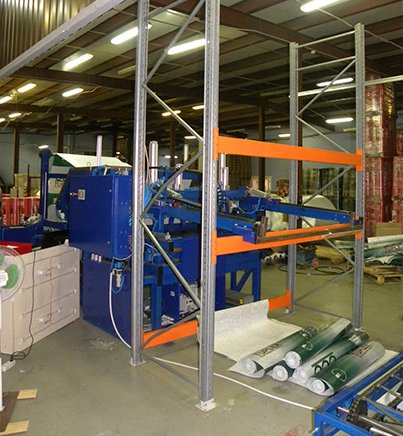
Automatyczne urządzenie do przewijania, cięcia na odcinki i zwijania materiału (zwane dalej „Urządzeniem”) przeznaczone jest do realizacji automatycznego procesu przewijania, cięcia na odcinki i zwijania materiału.
Dane techniczne:
- Szerokość urządzenia, mm – 3700
- Długość urządzenia, mm – 5350
- Wysokość urządzenia, mm – 2100
- Masa urządzenia, kg – 4000
- Rola wejściowa:
- masa, kg – 100
- średnica, mm – 1400
- Długość cięcia (regulowana), m – 10
- Zwijanie – Rola bezgilzowa
- Średnica zwiniętej roli, mm – 150–155
- Maks. masa zwiniętej roli, kg – 2
- Napęd – Elektromechaniczny, pneumatyczny
- Typ – Automatyczny
- Ostrze tnące – Mechaniczne
- Zwijanie – Ścisłe
- Rozładunek roli – Automatyczny
- Wprowadzanie materiału – Ręczne
- Obsługa – 1 osoba
- Wydajność, min. – 2 szt./min
- Zasilanie – 380 V, 50 Hz
- Pobór mocy, kW – maks. 10
- Ciśnienie w układzie pneumatycznym, atm – 6
W procesie produkcji wykorzystano najwyższej jakości, sprawdzone komponenty europejskich producentów: siłowniki i osprzęt pneumatyczny z Niemiec (Festo), przemienniki częstotliwości i napędy elektryczne firmy Lenze oraz czujniki i sterowniki firmy Siemens.
Przeznaczenie:
Automatyczne urządzenie do odwijania, cięcia na odcinki i zwijania materiału w role (zwane dalej „Urządzeniem”) przeznaczone jest do realizacji automatycznego procesu odwijania, cięcia na odcinki i zwijania materiału w role.
Zespół składa się z (patrz rysunek):
- Modułu odwijania
- Modułu przewijania i cięcia
Opis procesu
Rola (100 kg) jest transportowana wózkiem widłowym na stanowisko montażowe i mocowana za pomocą stożków wchodzących w tuleję roli.
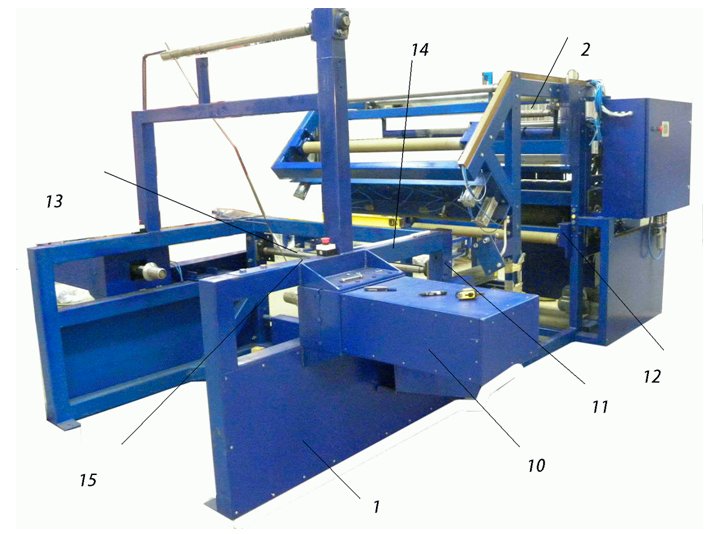
Stożki (10) są napędzane; odpowiadają one zarówno za odwijanie, jak i hamowanie roli. Zintegrowany system monitoruje moment obrotowy i reguluje naciąg materiału, a także wykrywa jego brak.
Materiał jest prowadzony przez rolkę (11) wyposażoną w czujnik, który zatrzymuje proces w przypadku wykrycia wad (takich jak nierówności grubości). Następnie trafia on do rolek podających (12), przechodząc między listwami zaciskowymi (13) a płytą do łączenia końcówek (14).
Gdy materiał się kończy, listwy (13) dociskają go do płyty (14) i uruchamiane są przyssawki (15). Materiał jest przyciągany do płyty przez przyssawki; operator opuszcza listwę i odcina wadliwy koniec materiału.
Następnie, po zamontowaniu nowej roli, początkowy fragment materiału jest wprowadzany pod dolną listwę zaciskową; po zaciśnięciu jest on mocowany do płyty za pomocą przyssawek. Poprzez zmianę położenia listwy operator odcina wadliwy początek folii, wyrównując krawędź.
Po przycięciu oba końce materiału są łączone taśmą, a maszyna wznawia nawijanie. Przy pierwszym uruchomieniu materiał – po przycięciu krawędzi początkowej – jest wprowadzany do rolek podających (12). Rolki te są sterowane przez mechanizm napędowy, który automatyzuje proces podawania folii.
Czujnik umieszczony między rolkami podającymi monitoruje ruch materiału wzdłuż osi maszyny; w przypadku wystąpienia przesunięcia, siłowniki korygujące dostosowują położenie materiału.
Enkoder zamontowany na jednej z rolek mierzy wymaganą długość materiału. Materiał jest prowadzony po szynach przez rolki podające, a następnie przechodzi między wałami nawijającymi i trafia do strefy formowania roli. Czoło materiału uderza w element kierujący i zostaje skierowane na rolkę dociskową, obracającą się zgodnie z kierunkiem przesuwu materiału. Materiał, pchany przez tę rolkę, trafia na kolejną rolkę, która kieruje jego czoło w stronę wału nawijającego. Element kierujący oddziela materiał od wału nawijającego i kieruje go w stronę nadchodzącego materiału, tworząc pętlę. Rolki formujące pętlę są sterowane za pomocą oddzielnego układu pneumatycznego z regulacją ciśnienia, co umożliwia zmianę siły docisku. Po uformowaniu pętli rolki dociskowe unoszą się pod wpływem naporu nadchodzącego materiału. Gdy enkoder zarejestruje osiągnięcie wymaganej długości, wysyłany jest sygnał sterujący zatrzymujący wszystkie wały. Siłowniki pneumatyczne unoszą rolki dociskowe do najwyższego położenia. Wypychacz przesuwa uformowaną rolkę – która w trakcie procesu uległa częściowemu rozwinięciu – na ramiona chwytające. Mechanizm przytrzymujący materiał opuszcza się, a nóż mechaniczny dokonuje cięcia. Po przecięciu materiału układ sterowania cofa wały o 0,2 metra, aby ponownie wprowadzić krawędź materiału do strefy formowania pętli.
Cykl powtarza się.
Po odcięciu uruchamia się mechanizm podwijający krawędź materiału (odpad). Rolka jest obracana do pozycji końcowej i przemieszczana do strefy transportu. Zespół chwytaków przenośnika opuszcza się w stronę rolki z otwartymi szczękami. Chwytaki zaciskają się na rolce, a mechanizm podwijający ją zwalnia. Następnie chwytaki przenośnika unoszą się do górnego położenia. Uruchamiane są siłowniki odpowiedzialne za transport rolki; steruje nimi zawór umożliwiający zatrzymanie siłownika w dowolnym położeniu, przy czym sygnał do zatrzymania pochodzi z czujnika kontaktronowego. Podczas transportu chwytak przenośnika przyjmuje pozycję poziomą. Chwytaki przesuwają się po prowadnicach do pozycji krańcowej (pod chwytaki zgrzewarki) i przekazują rolkę do chwytaków urządzenia zgrzewającego.
Chwytaki zgrzewarki przepychają rolkę przez folię termokurczliwą (w miejscu, gdzie arkusze folii zostały wcześniej ze sobą zgrzane). Uruchamiane są siłowniki pneumatyczne szczęk wzdłużnych zgrzewarki; rolka zostaje zgrzana i odcięta od folii.
Na zgrzanej folii umieszczana jest etykieta dla kolejnej rolki.
Zgrzana rolka toczy się w kierunku zespołów zgrzewania poprzecznego. Po operacji zgrzewania poprzecznego rolka jest przekazywana na taśmę przenośnika tunelu obkurczającego.
Zalety
- Automatyczne pakowanie rolek z wydajnością co najmniej 2 rolek na minutę;
- Możliwość załadunku wielu rolek na tacę akumulacyjną;
- Regulowana prędkość przenośnika;
- Budowa modułowa umożliwiająca konfigurację linii zgodnie z wymaganiami klienta.
Opis pracy operatora przewijarki do rolek
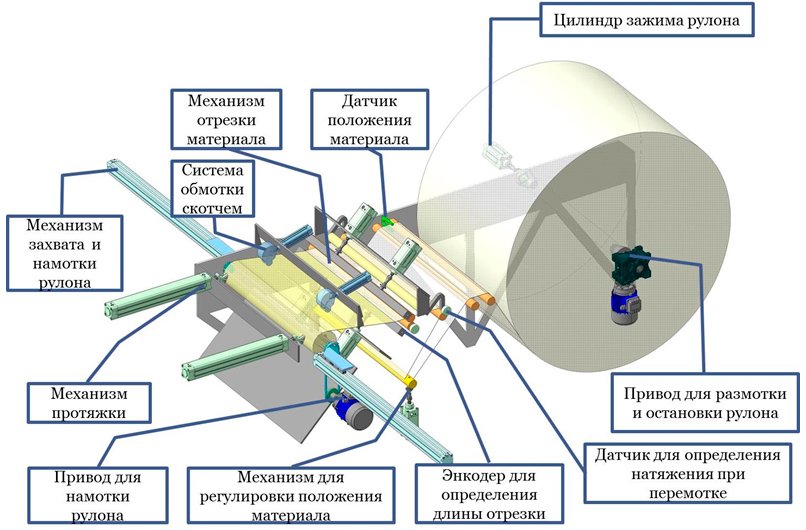
Rolka materiału jest umieszczana pomiędzy stożkami mocującymi i blokowana przez siłownik zaciskowy; drugi stożek jest napędzany i służy do odwijania lub hamowania rolki.
Materiał jest prowadzony przez czujnik położenia, który monitoruje pozycję wstęgi i dokonuje korekt za pomocą siłowników.
Przechodzi on przez wałek z czujnikiem naciągu, który synchronizuje pracę napędów odwijania i nawijania. Enkoder umieszczony na jednym z wałków mierzy długość ciętego materiału.
Noże tną materiał na wymaganą długość.
Przyssawki przenoszą materiał z noży na wałki podające.
Widły nawijające chwytają naprężony materiał w celu jego nawinięcia; po zakończeniu nawijania i cięcia rolka jest zabezpieczana pierścieniami z taśmy samoprzylepnej. Następnie rolka jest chwytana przez siłowniki (niewidoczne na schemacie), widły zwalniają uchwyt, a rolka jest przekazywana do stacji zabezpieczania rolki.
Informacje dodatkowe
Gwarancja 12-miesięczna
Serwis pogwarancyjny