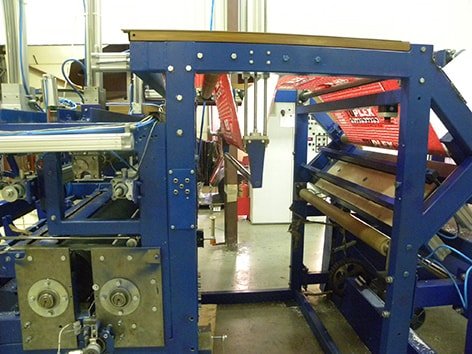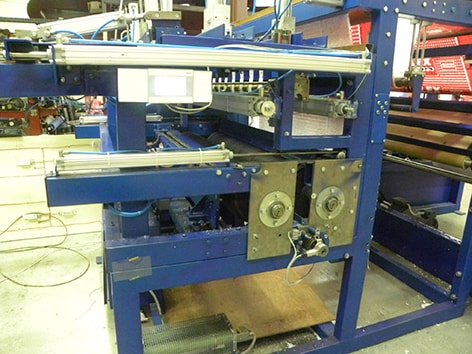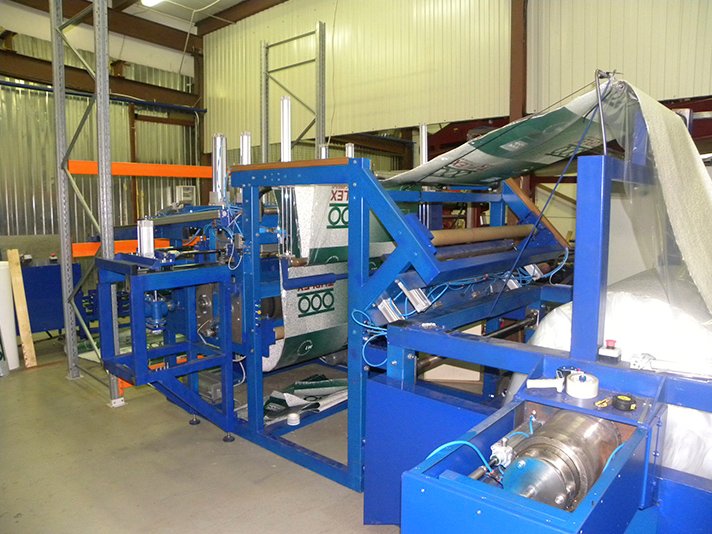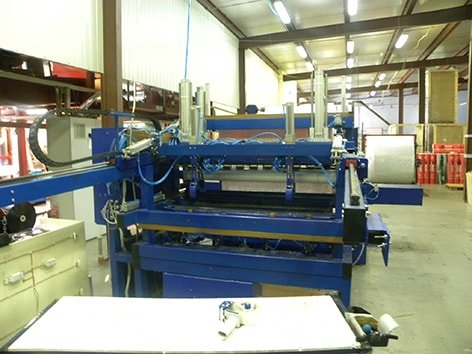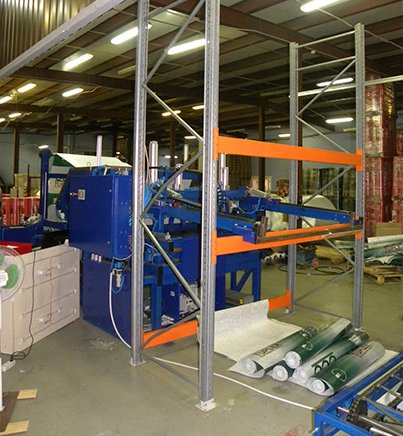
Die automatische Anlage zum Umwickeln, Ablängen und Aufrollen von Material (im Folgenden als „Anlage“ bezeichnet) ist für die Durchführung des automatischen Prozesses des Umwickelns, Ablängens und Aufrollens von Material konzipiert.
Technische Daten:
- Anlagenbreite, mm – 3700
- Anlagenlänge, mm – 5350
- Anlagenhöhe, mm – 2100
- Anlagengewicht, kg – 4000
- Eingangsrolle:
- Gewicht, kg – 100
- Durchmesser, mm – 1400
- Schnittlänge (einstellbar), m – 10
- Wicklung – Kernlose Rolle
- Durchmesser der gewickelten Rolle, mm – 150–155
- Max. Gewicht der gewickelten Rolle, kg – 2
- Antrieb – Elektromechanisch, pneumatisch
- Typ – Automatisch
- Schneidmesser – Mechanisch
- Wicklung – Straff
- Rollenentladung – Automatisch
- Bahneinfädelung – Manuell
- Bedienpersonal – 1 Person
- Ausstoß, min. – 2 Einheiten/min
- Stromversorgung – 380 V, 50 Hz
- Leistungsaufnahme, kW – max. 10
- Pneumatiksystemdruck, atm – 6
Bei der Fertigung kommen hochwertige, bewährte Komponenten europäischer Hersteller zum Einsatz: pneumatische Aktoren und Pneumatik-Steuerungstechnik aus Deutschland (Festo), Frequenzumrichter und elektrische Antriebe von Lenze sowie Sensoren und Steuerungen von Siemens.
Verwendungszweck:
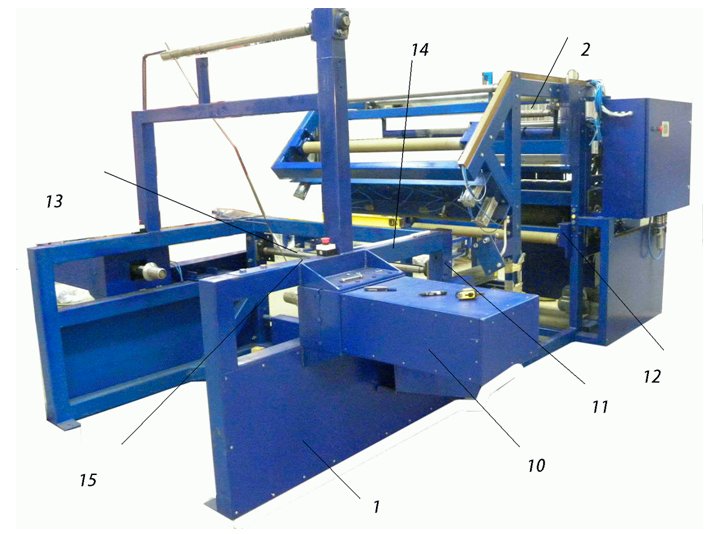
Die automatische Anlage zum Abwickeln, Ablängen und Aufwickeln von Material zu Rollen (im Folgenden als „Anlage“ bezeichnet) ist für die Durchführung des automatischen Prozesses des Abwickelns, Ablängens und Aufwickelns von Material zu Rollen konzipiert. Die Einheit besteht aus (siehe Abbildung):
- Abwickeleinheit
- Aufwickel- und Schneideeinheit
Funktionsbeschreibung
Eine Rolle (100 kg) wird per Gabelstapler zur Aufnahmeposition transportiert und mittels in den Kern eingreifender Konen eingespannt.
Die Konen (10) werden angetrieben; sie übernehmen sowohl das Abwickeln als auch das Abbremsen der Rolle. Ein integriertes System überwacht das Drehmoment und regelt die Materialspannung sowie die Materialerkennung (Fehlen von Material).
Das Material wird über eine Walze (11) geführt, die mit einem Sensor ausgestattet ist; dieser stoppt den Prozess, falls Fehler (wie z. B. Dickenunregelmäßigkeiten) erkannt werden. Anschließend gelangt das Material zu den Einzugswalzen (12) und passiert den Bereich zwischen den Klemmleisten (13) und der Spleißplatte (14).
Wenn das Material zu Ende geht, drücken die Leisten (13) das Material gegen die Platte (14), und die Saugnäpfe (15) werden aktiviert. Das Material wird durch die Saugnäpfe an die Platte gezogen; der Bediener senkt die Leiste ab und schneidet das fehlerhafte Materialende ab.
Nach dem Einlegen einer neuen Rolle wird der Materialanfang unter die untere Klemmleiste gezogen; nach dem Festklemmen wird er mittels der Saugnäpfe an der Platte fixiert. Durch Neupositionierung der Leiste schneidet der Bediener den fehlerhaften Anfang der Folie ab, um einen sauberen, rechtwinkligen Abschluss zu erhalten.
Nach dem Beschnitt werden die beiden Materialenden miteinander verklebt, und der Wickelvorgang wird fortgesetzt. Bei der Inbetriebnahme wird das Material – nach dem Beschnitt des Anfangs – in die Einzugswalzen (12) eingeführt. Die Einzugswalzen werden von einem Antriebsmechanismus gesteuert, der den Folienvorschub automatisiert.
Ein zwischen den Einzugswalzen positionierter Sensor überwacht die Materialbewegung entlang der Maschinenachse; bei einer Fehlstellung korrigieren Ausrichtzylinder die Position des Materials.
Ein an einer der Walzen montierter Drehgeber (Encoder) misst die benötigte Materiallänge. Das Material wird über Führungen durch die Einzugswalzen geleitet, passiert anschließend den Bereich zwischen den Wickelwellen und gelangt in die Rollenformzone. Die Vorderkante des Materials trifft auf ein Leitblech und wird auf eine in Materialflussrichtung rotierende Andruckwalze umgelenkt. Durch diese Walze vorwärts geschoben, gelangt das Material an eine weitere Walze, welche die Vorderkante in Richtung der Wickelwelle lenkt. Ein Leitblech löst das Material von der Wickelwelle und führt es dem nachfolgenden Material zu, wodurch eine Schlaufe gebildet wird. Die Walzen zur Schlaufenbildung werden über eine separate Pneumatikleitung mit einstellbarem Druck angesteuert, was eine Regulierung der Anpresskraft ermöglicht. Sobald die Schlaufe gebildet ist, heben sich die Andruckwalzen unter der Einwirkung des nachströmenden Materials an. Nachdem ein Geber die erforderliche Länge erfasst hat, wird ein Steuersignal zum Stoppen aller Wellen ausgelöst. Pneumatikzylinder heben die Andruckwalzen in ihre oberste Position an. Eine Auswurfvorrichtung befördert die fertige Rolle – die sich während des Vorgangs leicht abgewickelt hat – auf die Greifarme. Der Materialniederhalter senkt sich ab, und ein mechanisches Messer führt den Schnitt aus. Nach dem Schnitt dreht die Steuerung die Wellen um 0,2 Meter zurück, um die Materialkante wieder in den Bereich der Schlaufenbildung zu bringen.
Der Zyklus wiederholt sich.
Nach dem Schneiden aktiviert sich ein Mechanismus, um die Materialkante (den Schnittrest) einzuschlagen. Die Rolle wird in ihre Endposition gedreht und in die Transportzone bewegt. Eine Transportgreifereinheit senkt sich mit geöffneten Greifern zur Rolle hinab. Die Transportgreifer schließen sich, und der Einschlagmechanismus gibt die Rolle frei. Anschließend fahren die Transportgreifer in die obere Position. Die für den Transport der Rolle zuständigen Zylinder werden aktiviert; sie werden über ein Ventil gesteuert, das den Zylinder an jeder beliebigen Position stoppen kann, wobei der Stopp durch das Signal eines Reed-Schalters ausgelöst wird. Während des Transports nimmt der Transportgreifer eine horizontale Position ein. Die Transportgreifer bewegen sich entlang von Führungsschienen in ihre Endposition (unterhalb der Greifer der Schweißeinheit) und „übergeben“ die Rolle an die Greifer der Schweißeinheit.
Die Greifer der Schweißeinheit drücken die Rolle durch die Schrumpffolie (wobei die Folienbahnen bereits miteinander verschweißt sind). Die Pneumatikzylinder für die Längsschweißbacken der Schweißeinheit werden betätigt; die Rolle wird verschweißt und von der Folie abgeschnitten.
Das Etikett für die nächste Rolle wird auf die verschweißte Folie aufgebracht.
Die verschweißte Rolle rollt in Richtung der Querschweißeinheiten. Nach dem Querschweißvorgang wird die Rolle auf das Förderband des Schrumpftunnels übergeben.
Vorteile
- Automatische Rollenverpackung mit einem Durchsatz von mindestens 2 Rollen pro Minute;
- Möglichkeit, mehrere Rollen in die Pufferablage zu laden;
- Einstellbare Fördergeschwindigkeit;
- Modulare Bauweise ermöglicht eine Konfiguration der Anlage nach Kundenwunsch.
Beschreibung der Tätigkeit des Bedieners der Rollenaufwickelanlage
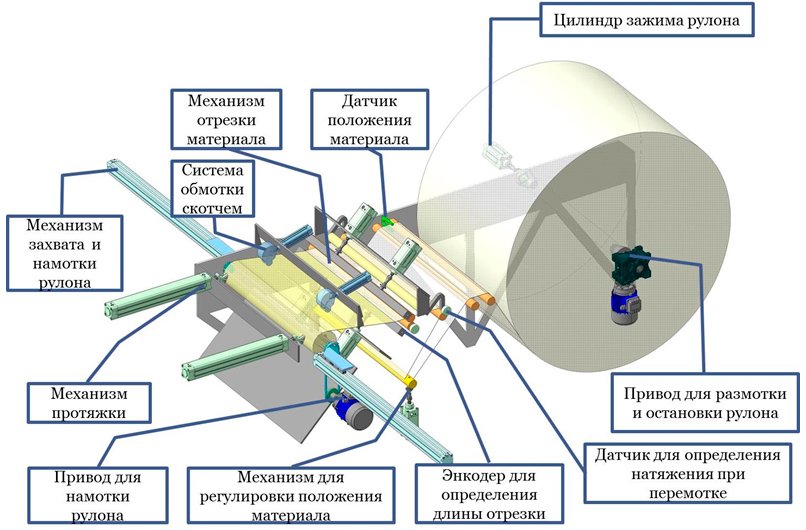
Die Materialrolle wird zwischen den Spannkegeln positioniert und durch den Rollenspannzylinder fixiert; der zweite Kegel wird angetrieben und dient dazu, die Rolle entweder abzuwickeln oder abzubremsen.
Das Material wird durch einen Sensor zur Materialpositionserkennung geführt, der die Lage der Bahn überwacht und mittels Zylindern Korrekturen vornimmt.
Es läuft über die Welle der Zugmesswalze, welche den Betrieb der Ab- und Aufwickelantriebe synchronisiert. Ein Drehgeber an einer der Walzen misst die Länge des zugeschnittenen Materials.
Messer schneiden das Material auf die gewünschte Länge zu.
Sauggreifer übergeben das Material von den Messern an die Einzugswalzen.
Wickelgabeln greifen das unter Spannung stehende Material, um es aufzuwickeln; nach Abschluss des Wickel- und Schneidvorgangs wird die Rolle mit Klebebandringen gesichert. Anschließend wird die Rolle von Zylindern (in der Zeichnung nicht dargestellt) erfasst, die Gabeln lösen sich, und die Rolle wird an die Rollenverschließeinheit übergeben.
Zusätzliche Informationen
12 Monate Garantie
Service nach Ablauf der Garantiezeit