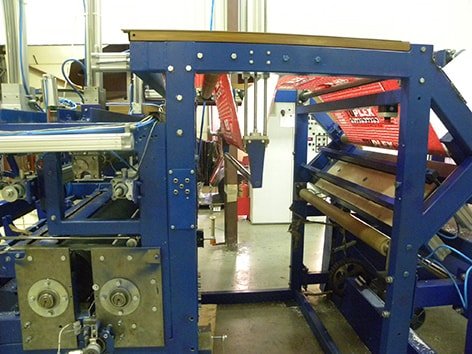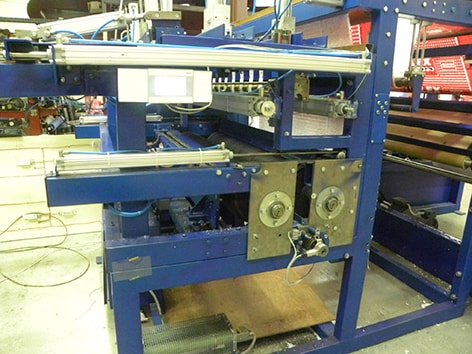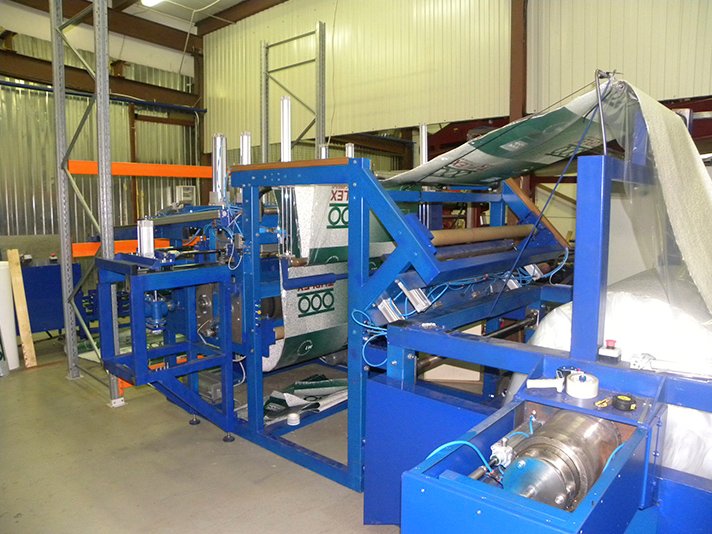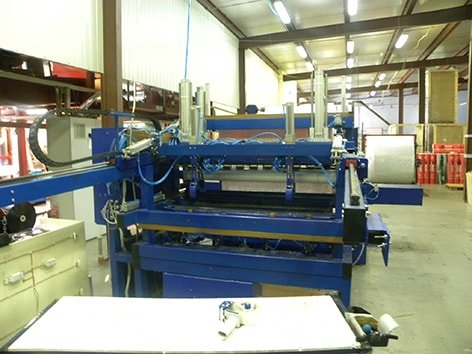
Az anyag átcsévélésére, méretre vágására és feltekercselésére szolgáló automata berendezés (a továbbiakban: „Berendezés”) az anyag átcsévélésének, méretre vágásának és feltekercselésének automatikus folyamatát végzi.
Műszaki adatok:
- Berendezés szélessége, mm – 3700
- Berendezés hossza, mm – 5350
- Berendezés magassága, mm – 2100
- Berendezés tömege, kg – 4000
- Bemeneti tekercs:
- tömeg, kg – 100
- átmérő, mm – 1400
- Vágási hossz (állítható), m – 10
- Feltekercselés – Cséve nélküli tekercs
- Feltekercselt tekercs átmérője, mm – 150–155
- Feltekercselt tekercs max. tömege, kg – 2
- Hajtás – Elektromechanikus, pneumatikus
- Típus – Automata
- Vágókés – Mechanikus
- Feltekercselés – Szoros
- Tekercs kiadása – Automatikus
- Anyag befűzése – Kézi
- Kezelőszemélyzet – 1 fő
- Teljesítmény, min. – 2 egység/perc
- Tápellátás – 380 V, 50 Hz
- Energiafogyasztás, kW – max. 10
- Pneumatikus rendszer nyomása, atm – 6
A gyártás során kiváló minőségű, bevált európai gyártók alkatrészeit használják fel: német gyártmányú (Festo) pneumatikus munkahengerek és vezérlőelemek, Lenze frekvenciaváltók és elektromos hajtások, valamint Siemens érzékelők és vezérlők.
Rendeltetés:
Az anyag letekercselésére, méretre vágására és tekercsbe történő feltekercselésére szolgáló automata berendezés (a továbbiakban: „Berendezés”) az anyag letekercselésének, méretre vágásának és tekercsbe történő feltekercselésének automatikus folyamatát végzi.
Az egység a következőkből áll (lásd az ábrát):
- Le- és feltekercselő egység
- Feltekercselő és vágó egység
Működési leírás
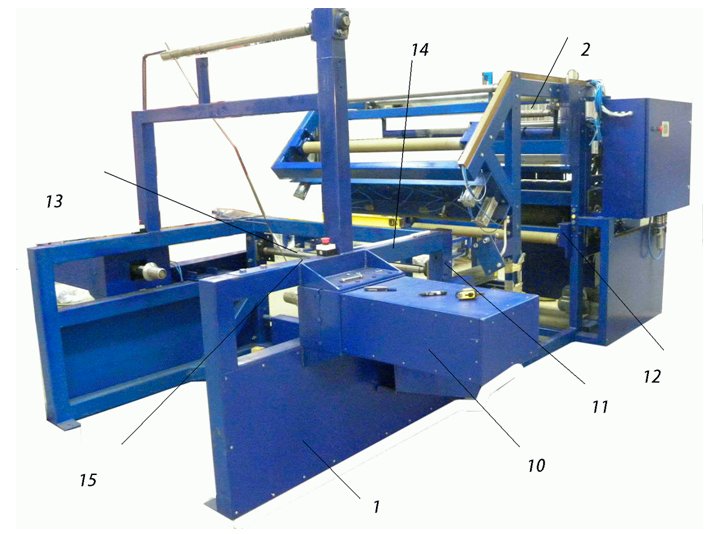
Egy tekercset (100 kg) targoncával szállítanak a szerelési pozícióba, ahol a csévetestbe (magba) illeszkedő kúpok segítségével rögzítik.
A kúpok (10) hajtottak; ezek végzik mind a tekercs letekercselését, mind a fékezését. Egy integrált rendszer felügyeli a nyomatékot és szabályozza az anyagfeszességet, valamint érzékeli az anyag esetleges hiányát.
Az anyagot egy érzékelővel ellátott görgőn (11) vezetik át; az érzékelő leállítja a folyamatot, ha hibát (például vastagságbeli egyenetlenséget) észlel. Ezt követően az anyag az adagológörgőkhöz (12) kerül, áthaladva a leszorítórudak (13) és az illesztőlemez (14) között.
Amikor az anyag elfogy, a rudak (13) a lemezhez (14) szorítják az anyagot, és aktiválódnak a tapadókorongok (15). A tapadókorongok a lemezhez húzzák az anyagot; a kezelő leengedi a rudat, és levágja az anyag hibás végét.
Ezt követően – az új tekercs behelyezése után – az anyag elejét (kezdőélét) az alsó leszorítórúd alá húzzák; a rögzítést követően a tapadókorongok tartják a helyén az anyagot a lemezen. A rúd áthelyezésével a kezelő levágja a fólia hibás kezdőélét, hogy szabályos, egyenes véget alakítson ki.
A vágás után az anyag két végét ragasztószalaggal összeragasztják, és a gép folytatja a tekercselést. Az első indításkor – a kezdőél levágását követően – az anyagot az adagológörgők közé (12) vezetik be. Az adagológörgőket olyan hajtásmechanizmus vezérli, amely automatizálja a fóliaadagolás folyamatát.
Az adagológörgők között elhelyezett érzékelő figyeli az anyag mozgását a gép tengelye mentén; eltérés esetén igazítóhengerek korrigálják az anyag helyzetét.
Az egyik görgőre szerelt jeladó (enkóder) méri az anyag szükséges hosszát. Az anyag vezetők mentén, az adagológörgőkön keresztül halad tovább, majd a tekercselőtengelyek között áthaladva belép a tekercsképző zónába. Az anyag eleje egy terelőlemeznek ütközik, amely az anyagáramlás irányában forgó nyomóhengerre irányítja azt. A henger által továbbított anyag egy másik hengerrel találkozik, amely a szalagvéget a felcsévélő tengely felé tereli. Egy terelőelem leválasztja az anyagot a felcsévélő tengelyről, és az érkező anyag felé irányítja, így hurok képződik. A hurokképző hengereket külön, szabályozható nyomású pneumatikus kör vezérli, lehetővé téve a szorítóerő beállítását. A hurok kialakulása után a nyomóhengerek az érkező anyag hatására felemelkednek. Amint az enkóder érzékeli a kívánt hosszúságot, vezérlőjel érkezik a tengelyek leállítására. Pneumatikus munkahengerek emelik a nyomóhengereket a legfelső helyzetbe. Egy kitolómechanizmus a – folyamat során kissé letekeredett – kész tekercset a megfogókarokra helyezi. Az anyaglefogó szerkezet leereszkedik, és egy mechanikus kés elvégzi a vágást. A vágást követően a vezérlőrendszer 0,2 méterrel visszaforgatja a tengelyeket, hogy a szalagvéget visszajuttassa a hurokképző zónába.
A ciklus megismétlődik.
A vágást követően egy mechanizmus lép működésbe, amely behajtja az anyag szélét (a levágott maradékot). A tekercs a végső pozícióba fordul, majd a szállítózónába kerül. Egy szállító megfogóegység ereszkedik a tekercs felé nyitott megfogókkal. A szállító megfogói összezárulnak, a behajtómechanizmus pedig elengedi a tekercset. Ezt követően a szállító megfogói felemelkednek a felső pozícióba. Működésbe lépnek a tekercs szállításáért felelős munkahengerek; ezeket olyan szelep vezérli, amely képes bármely pozícióban megállítani a hengert, a megállítást pedig egy reed-kapcsoló jele váltja ki. Szállítás közben a szállító megfogó vízszintes helyzetet vesz fel. A szállító megfogók vezetősíneken mozogva érik el végállásukat (a hegesztőegység megfogói alatt), és „átadják” a tekercset a hegesztőegység megfogóinak.
A hegesztőegység megfogói áttolják a tekercset a zsugorfólián (ahol a fóliarétegek már össze vannak hegesztve). Működésbe lépnek a hegesztőegység hosszirányú pofáit mozgató pneumatikus munkahengerek; a gép lehegeszti a tekercset, és levágja azt a fóliáról.
A következő tekercs címkéje felkerül a lehegesztett fóliára.
A lehegesztett tekercs legördül a keresztirányú hegesztőegységek felé. A keresztirányú hegesztési műveletet követően a tekercs a zsugoralagút szállítószalagjára kerül.
Előnyök
- Automatikus tekercscsomagolás, percenként legalább 2 tekercses teljesítménnyel;
- Több tekercs betöltésének lehetősége a gyűjtőtálcára;
- Állítható szállítószalag-sebesség;
- Moduláris felépítés, amely lehetővé teszi a gyártósor vevői igények szerinti konfigurálását.
A tekercsátcsévélő gépkezelőjének feladatai
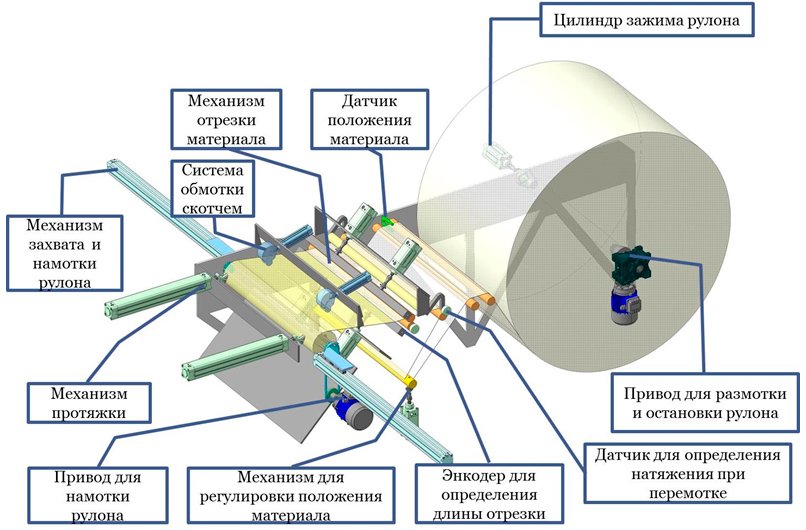
Az anyagtekercset a rögzítőkúpok közé pozicionálják, és a tekercsrögzítő munkahengerrel rögzítik; a második kúp hajtott, és a tekercs lecsévélésére vagy fékezésére szolgál.
Az anyag áthalad egy pozícióérzékelőn, amely figyeli a fóliapálya helyzetét, és munkahengerek segítségével korrekciókat végez.
Az anyag áthalad a feszességérzékelő görgőtengelyen is, amely szinkronizálja a lecsévélő és a felcsévélő hajtások működését. Az egyik hengeren elhelyezett jeladó (enkóder) méri a levágott anyag hosszát.
Kések vágják a kívánt hosszúságúra az anyagot.
Vákuumos megfogók (szívófejek) továbbítják az anyagot a késektől az adagolóhengerekhez.
Tekercselő villák fogják meg a megfeszített anyagot a feltekercseléshez; a tekercselés és a vágás befejeztével a tekercset ragasztószalag-gyűrűkkel rögzítik. Ezt követően hengerek (amelyeket az ábra nem mutat) fogják meg a tekercset, a villák kioldanak, és a tekercs átkerül a tekercslezáró egységbe.
További információk
12 hónapos garancia
Garanciaidőn túli szervizszolgáltatás