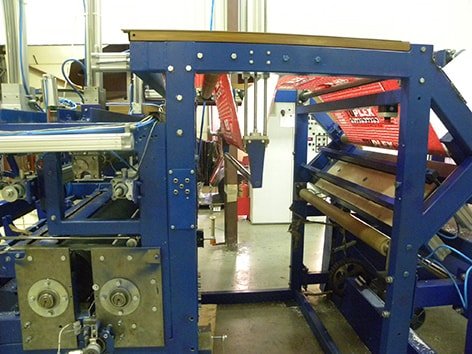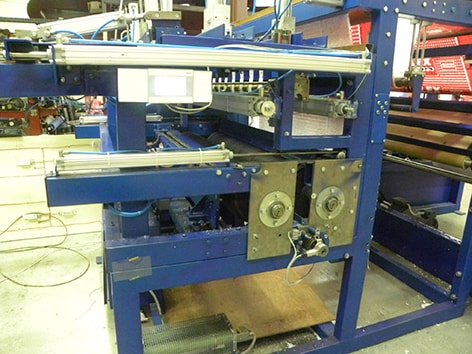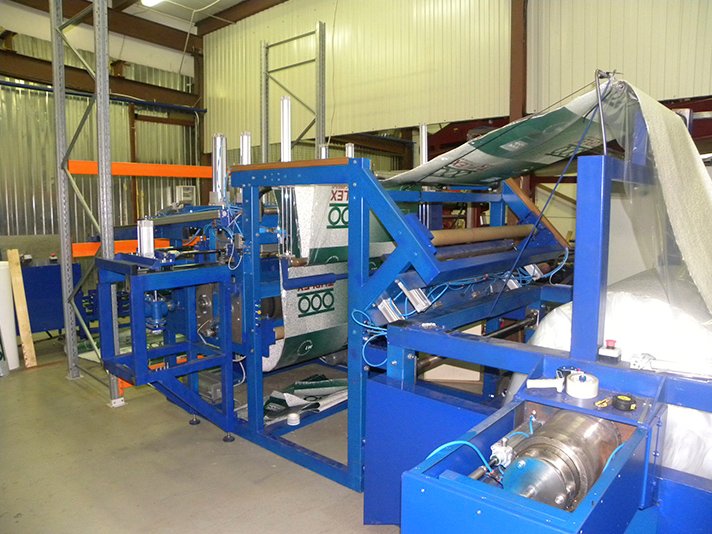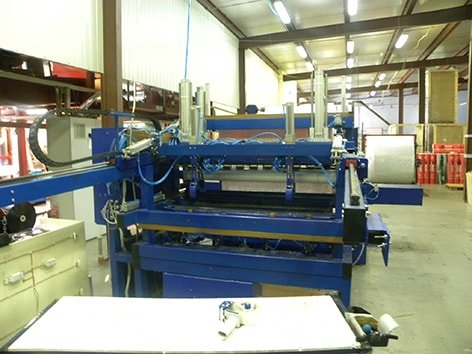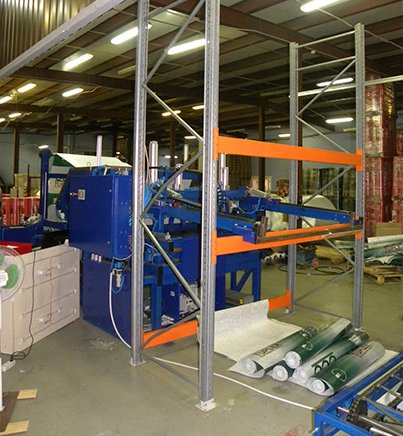
Unitatea automată pentru derulare, tăiere la lungime și înfășurare a materialului (denumită în continuare „Unitatea”) este concepută pentru a realiza procesul automat de derulare, tăiere la lungime și înfășurare a materialului.
Specificații tehnice:
- Lățimea unității, mm – 3700
- Lungimea unității, mm – 5350
- Înălțimea unității, mm – 2100
- Greutatea unității, kg – 4000
- Rolă de alimentare:
- greutate, kg – 100
- diametru, mm – 1400
- Lungime de tăiere (reglabilă), m – 10
- Înfășurare – Rolă fără tub central (coreless)
- Diametrul rolei înfășurate, mm – 150–155
- Greutate max. rolă înfășurată, kg – 2
- Acționare – Electromecanică, pneumatică
- Tip – Automat
- Lamă de tăiere – Mecanică
- Înfășurare – Strânsă
- Descărcare rolă – Automată
- Introducere material – Manuală
- Operator – 1 persoană
- Capacitate, min. – 2 unități/min
- Alimentare electrică – 380 V, 50 Hz
- Consum de energie, kW – max. 10
- Presiune sistem pneumatic, atm – 6
În procesul de fabricație sunt utilizate componente de calitate superioară, verificate în timp, provenite de la producători europeni: actuatoare pneumatice și echipamente de control pneumatic din Germania (Festo), convertizoare de frecvență și sisteme de acționare electrică Lenze, precum și senzori și controllere Siemens.
Scop:
Unitatea automată pentru derulare, tăiere la lungime și înfășurare a materialului sub formă de role (denumită în continuare „Unitatea”) este concepută pentru a realiza procesul automat de derulare, tăiere la lungime și înfășurare a materialului sub formă de role.
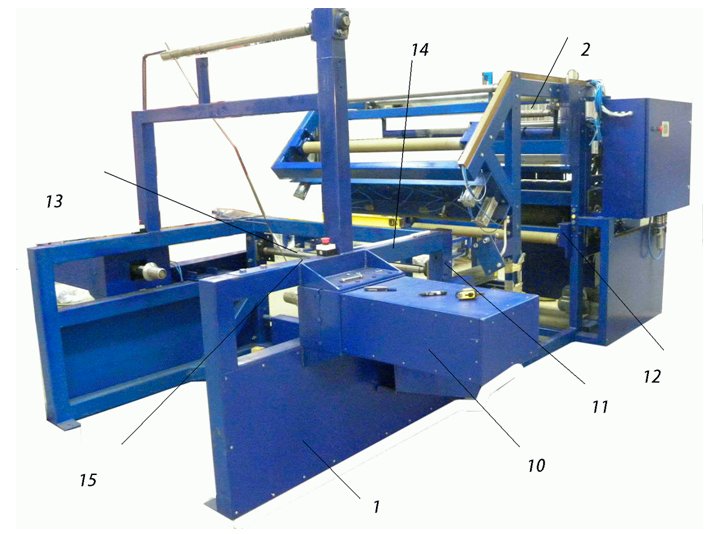
Unitatea este compusă din (vezi figura):
- Unitate de derulare
- Unitate de bobinare și tăiere
Descrierea procesului
O rolă (100 kg) este transportată cu un stivuitor până la poziția de montare și fixată cu ajutorul unor conuri care se cuplează cu tubul central al rolei.
Conurile (10) sunt acționate mecanic; acestea asigură atât derularea, cât și frânarea rolei. Un sistem integrat monitorizează cuplul și reglează tensiunea materialului, detectând totodată absența acestuia.
Materialul este tras peste un cilindru (11) echipat cu un senzor care oprește procesul dacă sunt detectate defecte (cum ar fi neregularități de grosime). Apoi, acesta este introdus în cilindrii de alimentare (12), trecând printre barele de fixare (13) și placa de îmbinare a capetelor (14).
Când materialul se termină, barele (13) presează materialul pe placă (14), iar ventuzele (15) sunt activate. Materialul este tras spre placă de către ventuze; operatorul coboară bara și taie capătul defect al materialului.
Ulterior, după instalarea unei noi role, marginea de început a materialului este trasă sub bara inferioară de fixare; odată fixată, aceasta este menținută pe placă cu ajutorul ventuzelor. Prin repoziționarea barei, operatorul taie marginea defectă a foliei pentru a obține un capăt drept.
După tăiere, cele două capete ale materialului sunt lipite cu bandă adezivă, iar mașina reia procesul de bobinare. La pornirea inițială, materialul — după tăierea marginii de început — este introdus în cilindrii de alimentare (12). Cilindrii de alimentare sunt controlați de un mecanism de acționare care automatizează procesul de avans al foliei.
Un senzor poziționat între cilindrii de alimentare monitorizează deplasarea materialului de-a lungul axei mașinii; în caz de aliniere incorectă, cilindrii de aliniere ajustează poziția materialului.
Un encoder montat pe unul dintre cilindri măsoară lungimea necesară de material. Materialul este ghidat prin cilindrii de alimentare, apoi trece printre axele de bobinare și intră în zona de formare a rolei. Marginea frontală a materialului lovește un deflector și este deviată către un cilindru de presare care se rotește în direcția de deplasare a materialului. Împins de acest cilindru, materialul întâlnește apoi un alt cilindru care redirecționează marginea frontală spre axul de înfășurare. Un deflector desprinde materialul de pe axul de înfășurare și îl direcționează spre materialul care intră în sistem, formând o buclă. Cilindrii care formează bucla sunt acționați printr-o linie pneumatică separată, cu presiune reglabilă, ceea ce permite ajustarea forței de strângere. Odată formată bucla, cilindrii de presare se ridică sub acțiunea forței exercitate de materialul care intră. După ce un encoder înregistrează lungimea necesară, se transmite un semnal de comandă pentru oprirea tuturor axelor. Cilindrii pneumatici ridică cilindrii de presare în poziția lor cea mai înaltă. Un dispozitiv de evacuare transferă ruloul format – care se desfășoară ușor în timpul procesului – pe brațele de prindere. Mecanismul de fixare a materialului coboară, iar un cuțit mecanic efectuează tăierea. După tăiere, sistemul de comandă inversează sensul de rotație al axelor pe o distanță de 0,2 metri, pentru a readuce marginea materialului în zona de formare a buclei.
Ciclul se repetă.
După tăiere, se activează un mecanism pentru a îndoi marginea materialului (restul rezultat din tăiere). Ruloul este rotit în poziția sa finală și deplasat către zona de transport. Un ansamblu de prindere al transportorului coboară spre rulou cu clemele deschise. Clemele transportorului se închid, iar mecanismul de îndoire eliberează ruloul. Apoi, clemele transportorului urcă în poziția superioară. Se activează cilindrii responsabili cu transportul ruloului; aceștia sunt controlați de o supapă capabilă să oprească cilindrul în orice poziție, oprirea fiind declanșată de semnalul unui senzor magnetic (reed switch). În timpul transportului, clemele transportorului adoptă o poziție orizontală. Acestea se deplasează de-a lungul șinelor de ghidare până la poziția limită (sub clemele unității de sigilare) și „transferă” ruloul către clemele unității de sigilare.
Clemele unității de sigilare împing ruloul prin folia termocontractibilă (unde foile de folie au fost deja sigilate între ele). Se acționează cilindrii pneumatici ai fălcilor longitudinale de sigilare; ruloul este sigilat și tăiat din folie.
Eticheta pentru următorul rulou este aplicată pe folia sigilată.
Ruloul sigilat se rostogolește spre unitățile de sigilare transversală. După operațiunea de sigilare transversală, ruloul este descărcat pe banda transportoare a tunelului termic.
Avantaje
- Ambalare automată a rulourilor, cu o productivitate de cel puțin 2 rulouri pe minut;
- Capacitate de încărcare a mai multor rulouri în tava de acumulare;
- Viteză reglabilă a transportorului;
- Designul modular permite configurarea liniei în funcție de cerințele clientului.
Descrierea activității operatorului mașinii de rebobinat rulouri
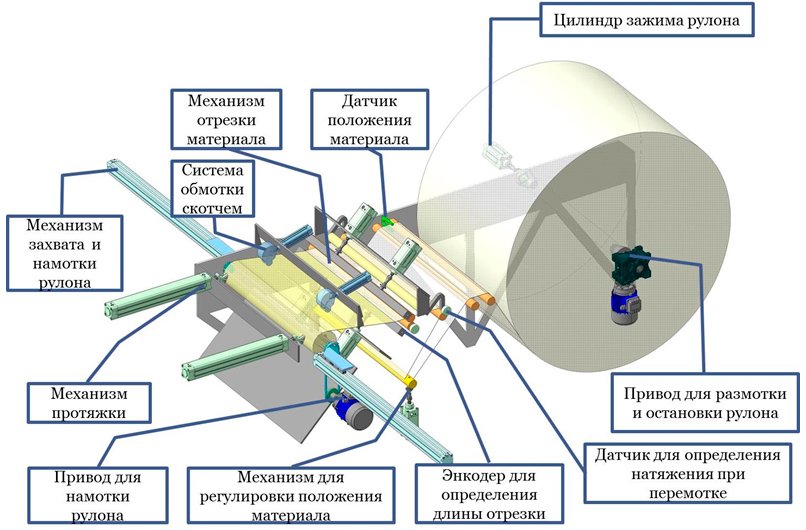
Ruloul de material este poziționat între conurile de fixare și asigurat cu ajutorul cilindrului de fixare a ruloului; al doilea con este antrenat și servește fie la derularea, fie la frânarea ruloului.
Materialul este tras printr-un senzor de poziție, care monitorizează poziția benzii și efectuează ajustări cu ajutorul cilindrilor.
Acesta trece peste axul rolei de detectare a tensiunii, care sincronizează funcționarea sistemelor de antrenare pentru derulare și înfășurare. Un encoder montat pe unul dintre cilindri măsoară lungimea materialului tăiat.
Cuțitele taie materialul la lungimea dorită.
Ventuzele transferă materialul de la cuțite către cilindrii de alimentare.
Furcile de bobinare preiau materialul tensionat pentru a-l înfășura; după finalizarea bobinării și a tăierii, rola este fixată cu inele din bandă adezivă. Ulterior, rola este prinsă de cilindri (care nu apar în diagramă), furcile se eliberează, iar rola este transferată către unitatea de sigilare a rolelor.
Informații suplimentare
Garanție de 12 luni
Service post-garanție