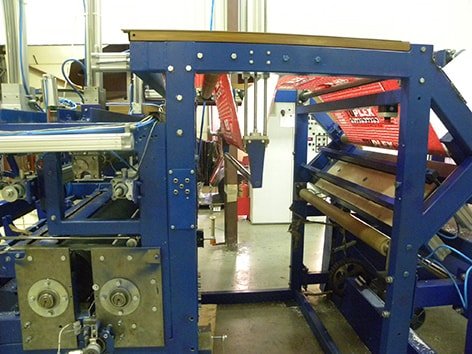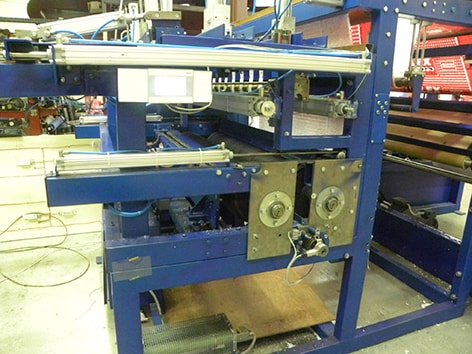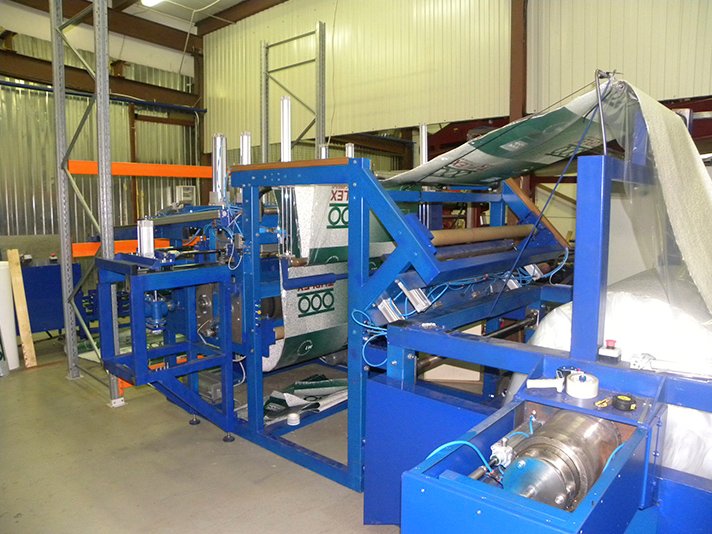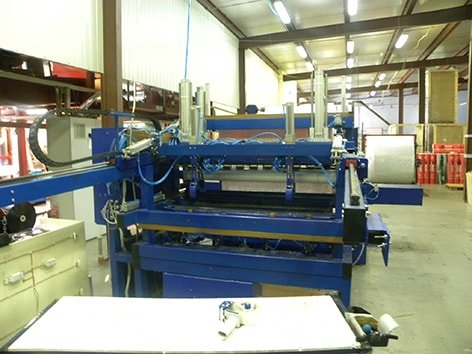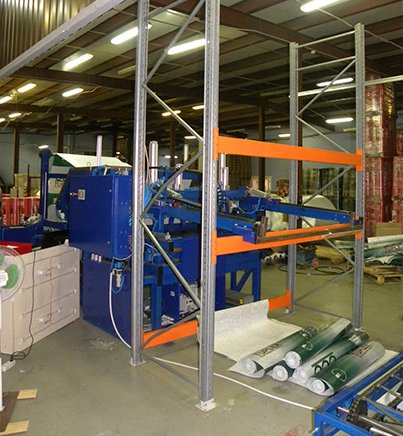
Automatické zariadenie na prevíjanie, rezanie na dĺžku a navíjanie materiálu (ďalej len „zariadenie“) je určené na vykonávanie automatického procesu prevíjania, rezania na dĺžku a navíjania materiálu.
Technické špecifikácie:
- Šírka zariadenia, mm – 3700
- Dĺžka zariadenia, mm – 5350
- Výška zariadenia, mm – 2100
- Hmotnosť zariadenia, kg – 4000
- Vstupná rolka:
- hmotnosť, kg – 100
- priemer, mm – 1400
- Dĺžka rezu (nastaviteľná), m – 10
- Navíjanie – Rolka bez dutinky
- Priemer navinutej rolky, mm – 150 – 155
- Max. hmotnosť navinutej rolky, kg – 2
- Pohon – Elektromechanický, pneumatický
- Typ – Automatický
- Rezací nôž – Mechanický
- Navíjanie – Tesné
- Vykladanie rolky – Automatické
- Zavádzanie pásu – Manuálne
- Obsluha – 1 osoba
- Výkon, min. – 2 kusy/min
- Napájanie – 380 V, 50 Hz
- Príkon, kW – max. 10
- Tlak v pneumatickom systéme, atm – 6
Pri výrobe sa využívajú vysokokvalitné a rokmi overené komponenty od európskych výrobcov: pneumatické pohony a pneumatické ovládacie prvky z Nemecka (Festo), frekvenčné meniče a elektrické pohony Lenze, ako aj senzory a riadiace jednotky Siemens.
Účel:
Automatické zariadenie na odvíjanie, rezanie na dĺžku a navíjanie materiálu do roliek (ďalej len „zariadenie“) je určené na vykonávanie automatického procesu odvíjania, rezania na dĺžku a navíjania materiálu do roliek.
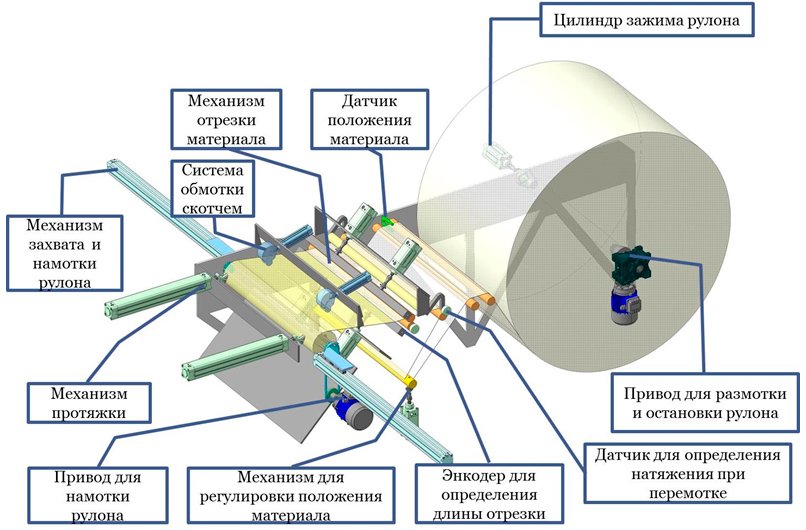
Zariadenie pozostáva z (pozri obrázok):
- Odvíjacej jednotky
- Navíjacej a rezacej jednotky
Popis činnosti
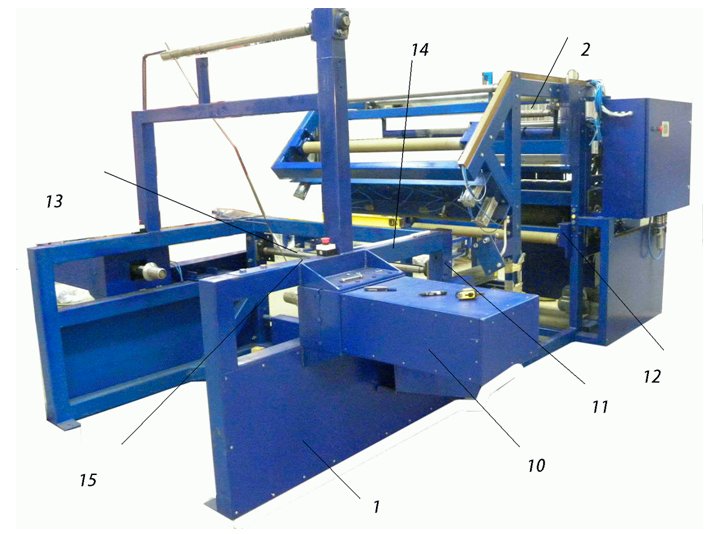
Kotúč (100 kg) sa prepraví vysokozdvižným vozíkom do montážnej polohy a upne sa pomocou kužeľov, ktoré zapadnú do dutinky kotúča.
Kužele (10) sú poháňané; zabezpečujú odvíjanie aj brzdenie kotúča. Integrovaný systém monitoruje krútiaci moment a reguluje napnutie materiálu, pričom zároveň deteguje prípadnú neprítomnosť materiálu.
Materiál prechádza cez valec (11) vybavený snímačom, ktorý zastaví proces v prípade zistenia chýb (napr. nerovnomernosti hrúbky). Následne je vedený do podávacích valcov (12), pričom prechádza medzi upínacími lištami (13) a doskou na spájanie koncov (14).
Keď sa materiál minie, lišty (13) pritlačia materiál k doske (14) a aktivujú sa prísavky (15). Prísavky pritiahnu materiál k doske; obsluha spustí lištu a odreže chybný koniec materiálu.
Následne, po založení nového kotúča, sa začiatok fólie pretiahne pod spodnú upínaciu lištu; po upnutí sa zafixuje k doske pomocou prísaviek. Zmenou polohy lišty obsluha odreže chybný začiatok fólie, čím zarovná jej koniec.
Po odrezaní sa oba konce materiálu spoja lepiacou páskou a stroj pokračuje v navíjaní. Pri prvotnom spustení sa materiál – po odrezaní začiatku – vloží do podávacích valcov (12). Podávacie valce sú ovládané pohonným mechanizmom, ktorý automatizuje proces podávania fólie.
Snímač umiestnený medzi podávacími valcami monitoruje pohyb materiálu pozdĺž osi stroja; v prípade vychýlenia upravia polohu materiálu zarovnávacie valce.
Enkodér namontovaný na jednom z valcov meria požadovanú dĺžku materiálu. Materiál je vedený po vodidlách cez podávacie valce, prechádza medzi navíjacie hriadele a vstupuje do zóny formovania kotúča. Predný okraj materiálu naráža na usmerňovač a je odklonený na prítlačný valec, ktorý sa otáča v smere posuvu materiálu. Materiál, tlačený týmto valcom, následne naráža na ďalší valec, ktorý usmerňuje predný okraj smerom k navíjaciemu hriadeľu. Usmerňovač oddeľuje materiál od navíjacieho hriadeľa a vedie ho smerom k prichádzajúcemu materiálu, čím vytvára slučku. Valce na tvorbu slučky sú ovládané samostatným pneumatickým okruhom s nastaviteľným tlakom, čo umožňuje reguláciu prítlačnej sily. Po vytvorení slučky sa prítlačné valce zdvihnú vplyvom sily prichádzajúceho materiálu. Keď snímač (enkodér) zaznamená požadovanú dĺžku, odošle sa riadiaci signál na zastavenie všetkých hriadeľov. Pneumatické valce zdvihnú prítlačné valce do ich najvyššej polohy. Vyhadzovač presunie vytvorenú rolku – ktorá sa počas procesu mierne odvinula – na uchopovacie ramená. Mechanizmus na pridržiavanie materiálu klesne nadol a mechanický nôž vykoná rez. Po reze riadiaci systém otočí hriadele o 0,2 metra späť, aby vrátil okraj materiálu do zóny tvorby slučky.
Cyklus sa opakuje.
Po odrezaní sa aktivuje mechanizmus, ktorý založí okraj materiálu (odrezaný zvyšok). Kotúč sa otočí do konečnej polohy a presunie do prepravnej zóny. Zostava uchopovačov dopravníka klesne k valcu s otvorenými čeľusťami. Uchopovače dopravníka sa zatvoria a mechanizmus na zakladanie okraja uvoľní kotúč. Následne sa uchopovače dopravníka zdvihnú do hornej polohy. Aktivujú sa valce zodpovedné za prepravu kotúča; sú riadené ventilom, ktorý dokáže zastaviť valec v akejkoľvek polohe, pričom zastavenie iniciuje signál z jazýčkového spínača. Počas prepravy zaujme uchopovač dopravníka vodorovnú polohu. Uchopovače dopravníka sa posúvajú po vodiacich lištách do krajnej polohy (pod uchopovače zváracej jednotky) a „odovzdajú“ kotúč uchopovačom zváracieho zariadenia.
Uchopovače zváracieho zariadenia pretlačia kotúč cez zmrašťovaciu fóliu (kde sú vrstvy fólie už vopred zvarené). Aktivujú sa pneumatické valce pozdĺžnych čeľustí zváračky; kotúč sa zabalí (zvarí) a oddelí od fólie.
Na zvarenú fóliu sa umiestni štítok pre nasledujúci kotúč.
Zabalený kotúč sa skotúľa smerom k jednotkám priečneho zvárania. Po operácii priečneho zvárania sa kotúč vysunie na dopravný pás zmrašťovacieho tunela.
Výhody
- Automatické balenie kotúčov s výkonom minimálne 2 kotúče za minútu;
- Možnosť vloženia viacerých kotúčov do akumulačného zásobníka;
- Nastaviteľná rýchlosť dopravníka;
- Modulárna konštrukcia umožňuje nakonfigurovať linku podľa požiadaviek zákazníka.
Popis práce obsluhy navíjačky kotúčov
Kotúč materiálu sa umiestni medzi upínacie kužele a zaistí valcom na upínanie kotúča; druhý kužeľ je poháňaný a slúži buď na odvíjanie, alebo na brzdenie kotúča.
Materiál prechádza cez snímač polohy materiálu, ktorý monitoruje polohu pásu a vykonáva korekcie pomocou valcov.
Prechádza cez hriadeľ valca snímajúceho ťah, ktorý synchronizuje činnosť pohonov odvíjania a navíjania. Enkodér na jednom z valcov meria dĺžku rezaného materiálu.
Nože režú materiál na požadovanú dĺžku.
Prísavky prenášajú materiál od nožov k podávacím valcom.
Navíjacie vidlice zachytia napnutý materiál a začnú ho navíjať; po dokončení navíjania a rezania sa kotúč zaistí krúžkami lepiacej pásky. Následne kotúč uchopia valce (nie sú znázornené na schéme), vidlice sa uvoľnia a kotúč sa presunie do jednotky na uzatváranie kotúčov.
Ďalšie informácie
Záruka 12 mesiacov
Pozáručný servis