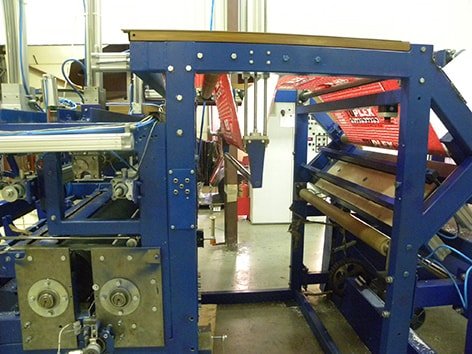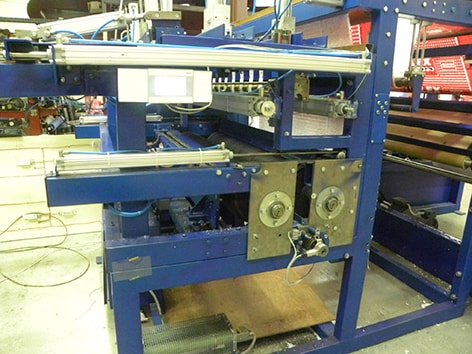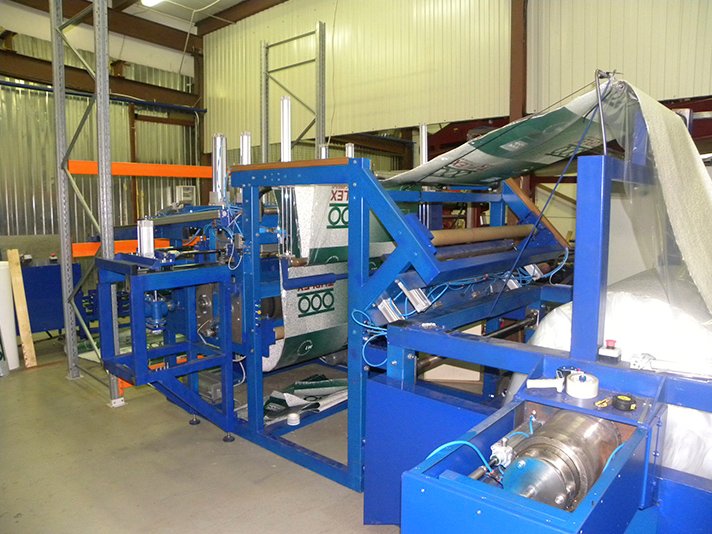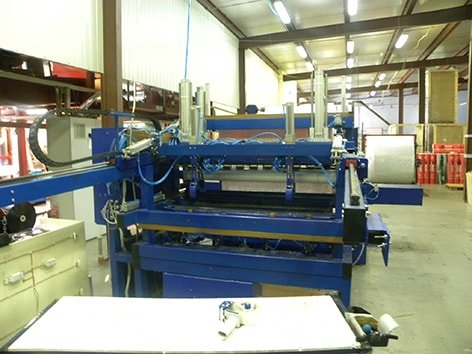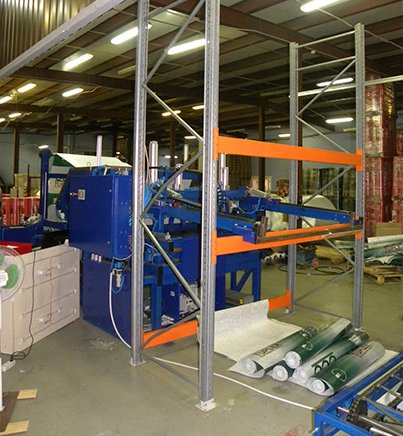
Automatinis įrenginys, skirtas medžiagai pervynioti, supjaustyti reikiamu ilgiu ir suvynioti į ritinius (toliau – „Įrenginys“), yra sukurtas automatiniam medžiagos pervyniojimo, pjaustymo ir vyniojimo procesui atlikti.
Techninės charakteristikos:
- Įrenginio plotis, mm – 3700
- Įrenginio ilgis, mm – 5350
- Įrenginio aukštis, mm – 2100
- Įrenginio svoris, kg – 4000
- Pradinis ritinys:
- svoris, kg – 100
- skersmuo, mm – 1400
- Pjovimo ilgis (reguliuojamas), m – 10
- Vyniojimas – be šerdies (į ritinį)
- Suvynioto ritinio skersmuo, mm – 150–155
- Maks. suvynioto ritinio svoris, kg – 2
- Pavara – elektromechaninė, pneumatinė
- Tipas – automatinis
- Pjovimo peilis – mechaninis
- Vyniojimas – standus
- Ritinio iškrovimas – automatinis
- Medžiagos įvėrimas – rankinis
- Operatorius – 1 asmuo
- Našumas – min. 2 vnt./min.
- Maitinimas – 380 V, 50 Hz
- Energijos sąnaudos, kW – maks. 10
- Pneumatinės sistemos slėgis, atm – 6
Gamyboje naudojami aukščiausios kokybės, laiko patikrinti Europos gamintojų komponentai: pneumatinės pavaros ir pneumatinė valdymo įranga iš Vokietijos („Festo“), „Lenze“ dažnio keitikliai bei elektros pavaros, taip pat „Siemens“ jutikliai ir valdikliai.
Paskirtis:
Automatinis įrenginys, skirtas medžiagai išvynioti, supjaustyti reikiamu ilgiu ir suvynioti į ritinius (toliau – „Įrenginys“), yra sukurtas automatiniam medžiagos išvyniojimo, pjaustymo ir vyniojimo į ritinius procesui atlikti. Įrenginį sudaro (žr. paveikslėlį):
- Išvyniojimo mazgas
- Pervyniojimo ir pjovimo mazgas
Darbo aprašymas
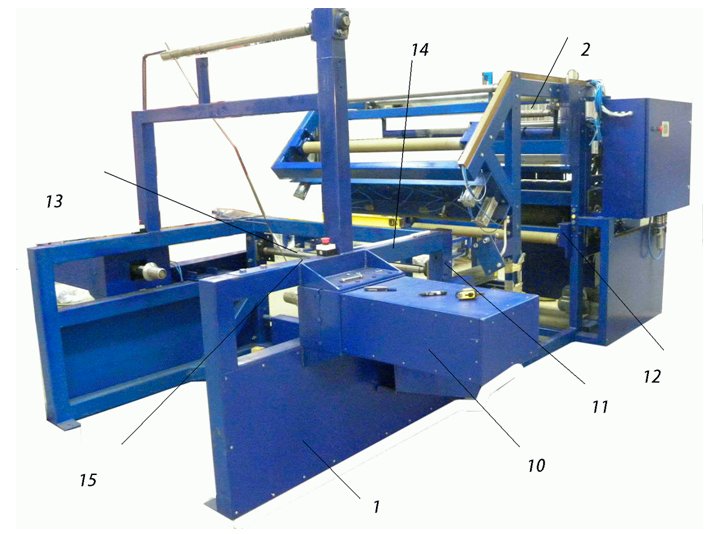
Ritinys (100 kg) krautuvu transportuojamas į montavimo vietą ir užspaudžiamas kūgiais, kurie įsistato į ritinio šerdį.
Kūgiai (10) yra varomi; jie atlieka tiek ritinio išvyniojimo, tiek stabdymo funkcijas. Integruota sistema stebi sukimo momentą ir reguliuoja medžiagos įtempimą bei fiksuoja medžiagos nebuvimą.
Medžiaga traukiama per volelį (11) su jutikliu, kuris sustabdo procesą, jei aptinkami defektai (pvz., storio netolygumai). Tada ji tiekiama į tiekimo volelius (12), praeidama tarp prispaudimo sijų (13) ir galų sujungimo plokštės (14).
Pasibaigus medžiagai, sijos (13) prispaudžia medžiagą prie plokštės (14) ir įjungiami siurbtukai (15). Siurbtukai pritraukia medžiagą prie plokštės; operatorius nuleidžia siją ir nupjauna brokuotą medžiagos galą.
Vėliau, įdėjus naują ritinį, priekinis kraštas įtraukiamas po apatine prispaudimo sija; užspaudus, jis pritvirtinamas prie plokštės siurbtukais. Perstatydamas siją, operatorius nupjauna brokuotą priekinį plėvelės kraštą, kad galas būtų lygus ir stačiakampis.
Po nupjovimo abu medžiagos galai sujungiami lipnia juosta ir įrenginys tęsia vyniojimą. Pradinio paleidimo metu medžiaga (nupjovus priekinį kraštą) įvedama į tiekimo volelius (12). Tiekimo volelius valdo pavaros mechanizmas, automatizuojantis plėvelės tiekimo procesą.
Tarp tiekimo volelių esantis jutiklis stebi medžiagos judėjimą išilgai įrenginio ašies; jei atsiranda nuokrypis, pozicionavimo cilindrai pakoreguoja medžiagos padėtį.
Ant vieno iš volelių sumontuotas enkoderis matuoja reikiamą medžiagos ilgį. Medžiaga tiekiama kreipiančiosiomis per tiekimo volelius, tada praeina tarp vyniojimo velenų ir patenka į ritinio formavimo zoną. Priekinis medžiagos kraštas atsitrenkia į kreiptuvą ir nukreipiamas ant prispaudimo veleno, besisukančio medžiagos judėjimo kryptimi. Šio veleno stumiama medžiaga pasiekia kitą veleną, kuris nukreipia priekinį kraštą link vyniojimo veleno. Kreiptuvas atskiria medžiagą nuo vyniojimo veleno ir nukreipia ją link atkeliaujančios medžiagos, taip suformuodamas kilpą. Kilpą formuojantys velenai valdomi atskira pneumatine linija su reguliuojamu slėgiu, leidžiančiu nustatyti prispaudimo jėgą. Suformavus kilpą, prispaudimo velenai pakyla veikiami atkeliaujančios medžiagos jėgos. Kai daviklis užfiksuoja reikiamą ilgį, siunčiamas valdymo signalas visiems velenams sustabdyti. Pneumatiniai cilindrai pakelia prispaudimo velenus į aukščiausią padėtį. Išstūmimo mechanizmas perkelia suformuotą ritinį (kuris proceso metu šiek tiek atsivynioja) ant griebimo svirčių. Medžiagos prilaikymo mechanizmas nusileidžia, ir mechaninis peilis atlieka pjūvį. Po pjūvio valdymo sistema pasuka velenus atgal 0,2 metro, kad kraštas grįžtų į kilpos formavimo zoną.
Ciklas kartojasi.
Atlikus pjovimą, įsijungia mechanizmas, užlenkiantis medžiagos kraštą (likutį). Rulonas pasukamas į galutinę padėtį ir perkeliamas į transportavimo zoną. Konvejerio griebtuvų mazgas nusileidžia link rulono atvirais griebtuvais. Konvejerio griebtuvai susičiaupia, o krašto užlenkimo mechanizmas paleidžia ruloną. Tada konvejerio griebtuvai pakyla į viršutinę padėtį. Suveikia rulono transportavimą atliekantys cilindrai; juos valdo vožtuvas, leidžiantis sustabdyti cilindrą bet kurioje padėtyje, o sustabdymą inicijuoja nendrinio jungiklio signalas. Transportavimo metu konvejerio griebtuvas užima horizontalią padėtį. Konvejerio griebtuvai juda kreipiančiosiomis bėgiais į kraštinę padėtį (po sandarinimo įrenginio griebtuvais) ir „perduoda“ ruloną sandarinimo įrenginio griebtuvams.
Sandarinimo įrenginio griebtuvai įstumia ruloną pro termosusitraukiančią plėvelę (kurioje plėvelės lakštai jau yra iš anksto suvirinti tarpusavyje). Suveikia sandarinimo įrenginio išilginių žandikaulių pneumatiniai cilindrai; rulonas užsandarinamas ir atskiriamas nuo plėvelės.
Ant užsandarintos plėvelės užklijuojama kito rulono etiketė.
Užsandarintas rulonas nurieda link skersinio sandarinimo įrenginių. Atlikus skersinio sandarinimo operaciją, rulonas iškraunamas ant terminio tunelio konvejerio juostos.
Privalumai
- Automatinis rulonų pakavimas, užtikrinantis bent 2 rulonų per minutę našumą;
- Galimybė į kaupimo dėklą įdėti kelis rulonus;
- Reguliuojamas konvejerio greitis;
- Modulinė konstrukcija leidžia sukonfigūruoti liniją pagal kliento poreikius.
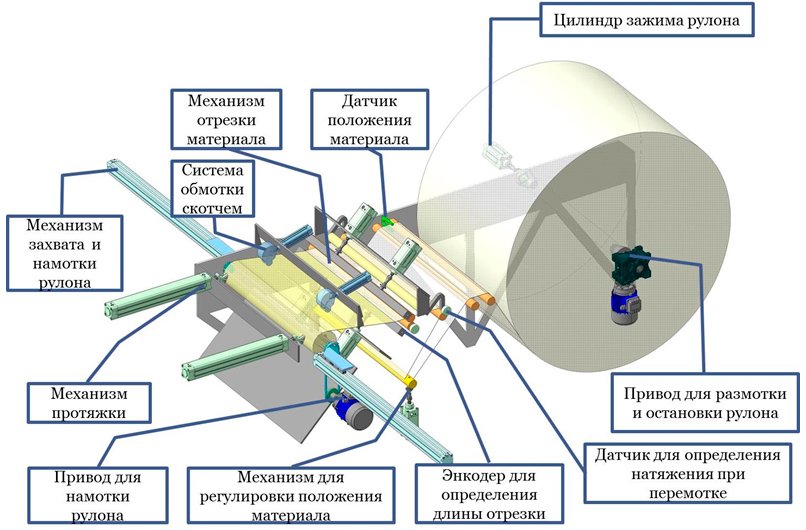
Rulonų pervyniojimo įrenginio operatoriaus darbo aprašymas
Medžiagos rulonas įstatomas tarp fiksavimo kūgių ir pritvirtinamas rulono fiksavimo cilindru; antrasis kūgis yra varomasis ir skirtas rulonui išvynioti arba stabdyti.
Medžiaga traukiama pro medžiagos padėties jutiklį, kuris stebi juostos padėtį ir atlieka korekcijas naudodamas cilindrus.
Ji praeina virš įtempimą matuojančio veleno, kuris sinchronizuoja išvyniojimo ir suvyniojimo pavarų veikimą. Ant vieno iš velenų esantis enkoderis matuoja pjaunamos medžiagos ilgį.
Peiliai supjausto medžiagą reikiamu ilgiu.
Vakuuminiai siurbtukai perkelia medžiagą nuo peilių prie tiekimo cilindrų.
Vyniojimo šakės sukimba su įtempta medžiaga ir ją vynioja; baigus vyniojimą ir pjovimą, ritinys pritvirtinamas lipniosios juostos žiedais. Tada ritinį suspaudžia cilindrai (schemoje neparodyti), šakės atsikabina, o ritinys perkeliamas į ritinio sandarinimo įrenginį.
Papildoma informacija
12 mėnesių garantija
Pogarantinis aptarnavimas