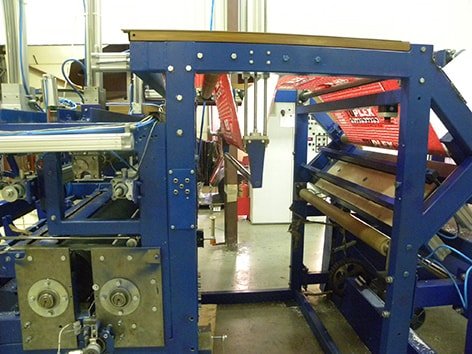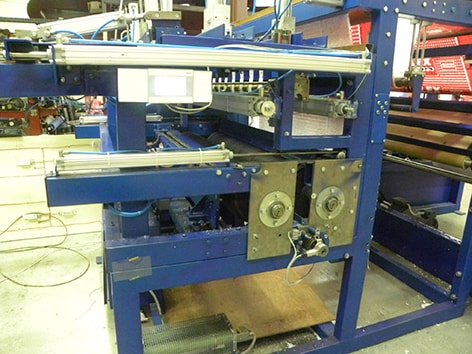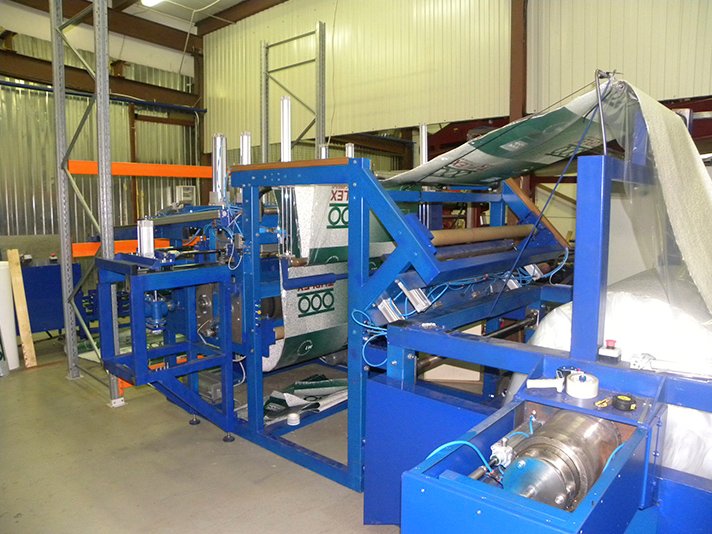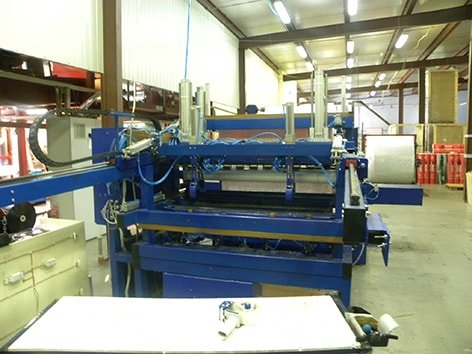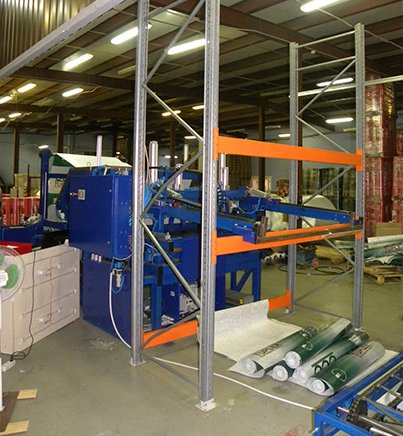
Automatické zařízení pro převíjení, dělení na délku a navíjení materiálu (dále jen „zařízení“) je určeno k provádění automatického procesu převíjení, dělení na délku a navíjení materiálu.
Technické parametry:
- Šířka zařízení, mm – 3700
- Délka zařízení, mm – 5350
- Výška zařízení, mm – 2100
- Hmotnost zařízení, kg – 4000
- Vstupní role:
- hmotnost, kg – 100
- průměr, mm – 1400
- Délka řezu (nastavitelná), m – 10
- Navíjení – Role bez dutinky
- Průměr navinuté role, mm – 150–155
- Max. hmotnost navinuté role, kg – 2
- Pohon – Elektromechanický, pneumatický
- Typ – Automatický
- Řezací nůž – Mechanický
- Navíjení – Pevné
- Vykládání role – Automatické
- Zavádění pásu – Ruční
- Obsluha – 1 osoba
- Výkon, min. – 2 kusy/min
- Napájení – 380 V, 50 Hz
- Příkon, kW – max. 10
- Tlak pneumatického systému, atm – 6
Při výrobě jsou využívány špičkové a osvědčené komponenty od evropských výrobců: pneumatické pohony a prvky pneumatického řízení z Německa (Festo), frekvenční měniče a elektrické pohony Lenze a senzory i řídicí jednotky Siemens.
Účel:
Automatické zařízení pro odvíjení, dělení na délku a navíjení materiálu do rolí (dále jen „zařízení“) je určeno k provádění automatického procesu odvíjení, dělení na délku a navíjení materiálu do rolí.
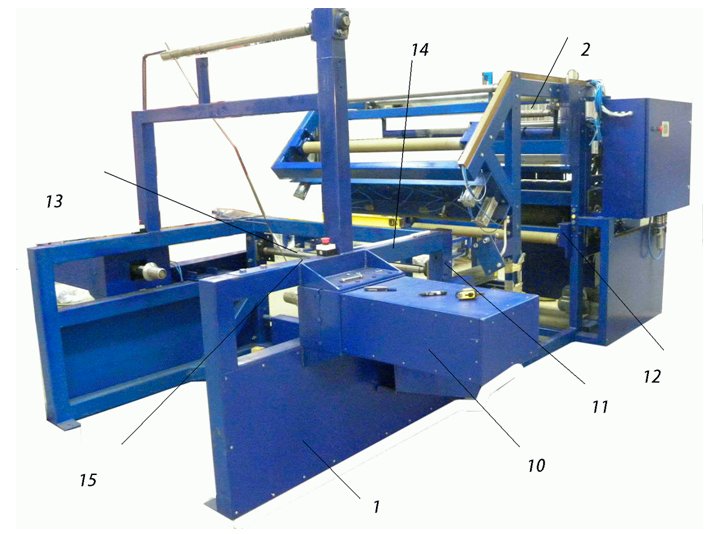
Jednotka se skládá z (viz obrázek):
- Odvíjecí jednotky
- Navíjecí a řezací jednotky
Popis činnosti
Role (100 kg) je přepravena vysokozdvižným vozíkem do montážní polohy a upnuta pomocí kuželů, které zapadají do dutinky role.
Kužely (10) jsou poháněné; zajišťují jak odvíjení, tak brzdění role. Integrovaný systém monitoruje krouticí moment a reguluje tah materiálu a zároveň detekuje případnou absenci materiálu.
Materiál je veden přes váleček (11) vybavený senzorem, který zastaví proces, pokud jsou zjištěny vady (například nerovnoměrná tloušťka). Poté je materiál přiváděn do podávacích válců (12) a prochází mezi upínacími lištami (13) a deskou pro spojování konců (14).
Když materiál dojde, lišty (13) jej přitlačí k desce (14) a aktivují se přísavky (15). Přísavky přitáhnou materiál k desce; obsluha spustí lištu a odřízne vadný konec materiálu.
Následně, po instalaci nové role, se náběžná hrana protáhne pod spodní upínací lištu; po upnutí je přidržena u desky pomocí přísavek. Přemístěním lišty obsluha odřízne vadnou náběžnou hranu fólie a zarovná konec do pravého úhlu.
Po odříznutí se oba konce materiálu spojí lepicí páskou a stroj obnoví navíjení. Při prvotním spuštění se materiál – po odříznutí náběžné hrany – zavede do podávacích válců (12). Podávací válce jsou ovládány pohonným mechanismem, který automatizuje proces podávání fólie.
Senzor umístěný mezi podávacími válci monitoruje pohyb materiálu podél osy stroje; pokud dojde k vychýlení, vyrovnávací válce upraví polohu materiálu.
Enkodér namontovaný na jednom z válců měří požadovanou délku materiálu. Materiál je veden po vodicích prvcích skrz podávací válce, poté prochází mezi navíjecími hřídelemi a vstupuje do zóny formování role. Čelo materiálu narazí na vychylovací prvek a je nasměrováno na přítlačný válec, který se otáčí ve směru posuvu materiálu. Materiál, tlačený tímto válcem, následně narazí na další válec, jenž usměrní čelo materiálu směrem k navíjecí hřídeli. Vychylovací prvek oddělí materiál od navíjecí hřídele a nasměruje jej proti přicházejícímu materiálu, čímž vznikne smyčka. Válce vytvářející smyčku jsou ovládány samostatným pneumatickým okruhem s nastavitelným tlakem, což umožňuje regulaci přítlačné síly. Jakmile je smyčka vytvořena, přítlačné válce se zvednou vlivem síly přicházejícího materiálu. Poté, co snímač (enkodér) zaznamená dosažení požadované délky, je odeslán řídicí signál k zastavení všech hřídelí. Pneumatické válce zvednou přítlačné válce do jejich nejvyšší polohy. Vysouvací mechanismus přesune vytvořenou roli – která se během procesu mírně odvinula – na uchopovací ramena. Mechanismus pro přidržení materiálu klesne dolů a mechanický nůž provede řez. Po provedení řezu řídicí systém otočí hřídele zpět o 0,2 metru, aby vrátil okraj materiálu do zóny vytváření smyčky.
Cyklus se opakuje.
Po odříznutí se aktivuje mechanismus, který založí okraj materiálu (zbytek po odříznutí). Role se otočí do konečné polohy a přesune do přepravní zóny. Sestava uchopovačů dopravníku klesá k roli s otevřenými čelistmi. Uchopovače dopravníku se sevřou a mechanismus pro zakládání okraje roli uvolní. Poté se uchopovače dopravníku zvednou do horní polohy. Aktivují se válce zajišťující přepravu role; jsou řízeny ventilem, který umožňuje zastavení válce v libovolné poloze, přičemž zastavení je iniciováno signálem z jazýčkového spínače. Během přepravy zaujímá uchopovač dopravníku vodorovnou polohu. Uchopovače dopravníku se pohybují po vodicích lištách do krajní polohy (pod uchopovače svářecí jednotky) a „předávají“ roli uchopovačům svářečky.
Uchopovače svářečky protlačí roli skrz teplem smrštitelnou fólii (kde jsou vrstvy fólie již předem svařeny k sobě). Aktivují se pneumatické válce podélných čelistí svářečky; role je svařena a oddělena od fólie řezem.
Na svařenou fólii se umístí štítek pro následující roli.
Svařená role se odvalí směrem k jednotkám pro příčné svařování. Po operaci příčného svařování je role vysunuta na dopravní pás tepelného tunelu.
Výhody
- Automatické balení rolí s výkonem minimálně 2 role za minutu;
- Možnost vložení více rolí do akumulačního zásobníku;
- Nastavitelná rychlost dopravníku;
- Modulární konstrukce umožňuje konfiguraci linky podle požadavků zákazníka.
Popis práce obsluhy převíječky rolí
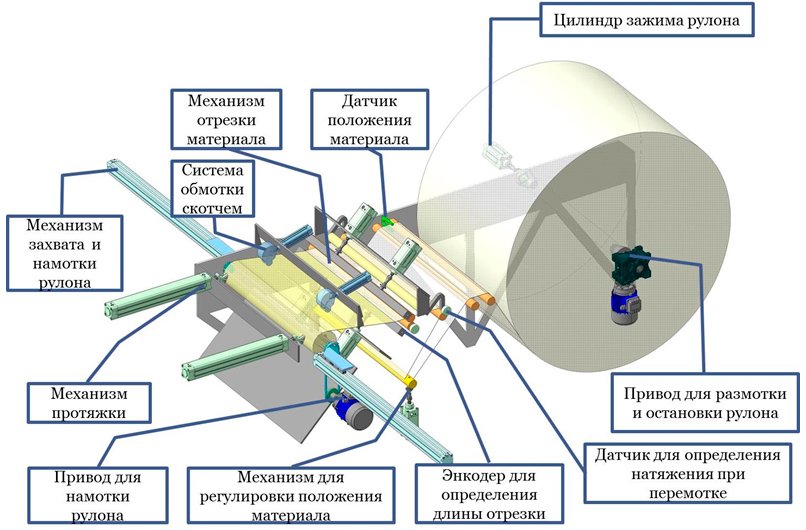
Role materiálu je umístěna mezi upínací kužely a zajištěna válcem pro upínání role; druhý kužel je poháněný a slouží k odvíjení nebo brzdění role.
Materiál prochází přes snímač polohy materiálu, který monitoruje polohu pásu a provádí korekce pomocí válců.
Materiál dále prochází přes hřídel válce snímajícího tah, která synchronizuje činnost pohonů odvíjení a navíjení. Enkodér na jednom z válců měří délku řezaného materiálu.
Nože řežou materiál na požadovanou délku.
Přísavky přenášejí materiál od nožů k podávacím válcům.
Navíjecí vidlice uchopí napnutý materiál a navinou jej; po dokončení navíjení a řezání se role zajistí kroužky lepicí pásky. Poté roli uchopí válce (nejsou znázorněny na schématu), vidlice se uvolní a role je předána do jednotky pro uzavírání rolí.
Další informace
Záruka 12 měsíců
Pozáruční servis