


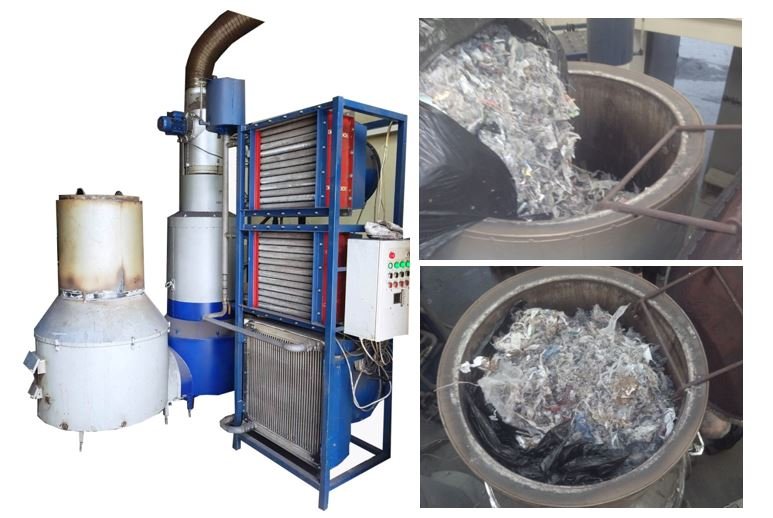
Eliminación de todo tipo de residuos orgánicos —incluidos los residuos peligrosos (tales como residuos domésticos, industriales, médicos, biológicos y agrícolas, así como lodos oleosos)— mediante incineración a altas temperaturas.
Especificaciones técnicas:
- Capacidad: 100 kg/h
- Temperatura de tratamiento: a partir de 1200 °C
- Consumo energético: 3 kW/h
- Modo de funcionamiento: 24 horas al día, 7 días a la semana
- Carga del reactor: mediante cinta transportadora (alimentación manual sobre la cinta)
- Descarga del reactor: automática
- Combustible auxiliar: gas propano (suministrado mediante bombonas; utilizado durante el arranque por un máximo de 15 minutos)
- Sistema de control: semiautomático (no incluye la monitorización de la calidad de las emisiones)
- Funciones del sistema de control: señales para la carga del reactor, gestión de la descarga y monitorización del sistema de refrigeración del reactor
- Recuperación de calor: mediante sistema de agua
- Dimensiones del reactor: 3000 x 3000 x 4500 mm (a definir durante la fase de diseño)
- Peso del reactor: 2000 kg (a definir durante la fase de diseño)
- Dimensiones de la unidad de recuperación de calor por agua: ø1500 x 3000 mm
- Dimensiones del área de preparación, recepción y alimentación de los materiales a tratar: 15000 x 15000 x 4500 mm
- Sistema de alimentación de material: cinta transportadora, alimentador de tornillo sin fin (a definir durante la fase de diseño)
- Consumo energético de la unidad de recuperación de calor por agua: 3 kW/h
- Agua para el reactor: no requerida
- Cantidad de agua para el sistema: valor a calcular
- Personal operativo: 2 personas por turno
- Sistema de alcantarillado/drenaje: ninguno
- Aire comprimido: ninguno
Al formalizar el acuerdo, el Cliente deberá proporcionar:
- – el marco normativo (requisitos) que debe cumplirse
- – la especificación de la morfología
del residuo (porcentaje por metro cúbico)
- – medio de extracción de calor: agua o aire.
Garantía de 12 meses.
Equipos de fabricación propia.
Finalidad:
Eliminación de todo tipo de residuos orgánicos —incluidos los residuos peligrosos (tales como residuos domésticos, industriales, médicos, biológicos y agrícolas, así como lodos oleosos)— mediante incineración a altas temperaturas.
Residuos que pueden procesarse en el reactor: y muchos otros…
La tecnología de incineración a alta temperatura para todo tipo de residuos consiste en un proceso de combustión que se desarrolla en unidades dotadas de dos zonas de combustión diferenciadas. La zona primaria facilita el proceso de combustión inicial y la gasificación activa, mientras que la zona secundaria garantiza la combustión completa (postcombustión) de los gases generados. Esta configuración del reactor térmico basado en la gasificación permite utilizar prácticamente cualquier material orgánico como combustible —ya sea preprocesado (combustible estándar) o sin procesar (diversos tipos de residuos orgánicos)— con un contenido de humedad de hasta el 60 %.
La temperatura en la zona de postcombustión alcanza los 1300 °C o más. En estas condiciones, los compuestos orgánicos complejos experimentan una descomposición térmica completa, lo que permite utilizar los reactores para la eliminación de todo tipo de residuos orgánicos, incluidos los materiales peligrosos. Los reactores funcionan sin necesidad de fuentes de energía externas.
Cuando esta tecnología se emplea para la eliminación de residuos, se requiere un combustible auxiliar —gaseoso o líquido— para llevar el reactor a su temperatura de funcionamiento (precalentamiento). El reactor puede equiparse con sistemas destinados a acelerar la descomposición de compuestos orgánicos especialmente complejos, garantizando así una pureza óptima de los gases de escape. Asimismo, los sistemas de eliminación pueden incorporar filtros especializados. El proceso de reacción se mantiene y regula mediante un sistema de control automatizado.
Este diseño fundamental garantiza la máxima seguridad operativa. El revestimiento interno del reactor está compuesto por materiales refractarios de alta temperatura, capaces de soportar al menos 1800 °C, lo que asegura una vida útil prolongada y fiable. Los reactores, los mecanismos de carga de combustible y los sistemas de recuperación de calor pueden diseñarse a medida para gestionar tipos específicos de residuos y cumplir con requisitos tecnológicos particulares. Cada etapa del proceso —desde la carga de combustible hasta la extracción de calor— puede automatizarse por completo. El reactor cuenta con un panel de control que el operador utiliza para introducir los parámetros que deben mantenerse durante el funcionamiento de la unidad.
A lo largo de todo el proceso de eliminación de residuos, se emplean sensores para medir la temperatura tanto en la cámara de combustión como en la cámara de combustión secundaria. Los datos provenientes de los termopares se transmiten al controlador.
Tras la combustión, los residuos de ceniza y las escorias sólidas —que representan entre el 3 y el 5 % del volumen inicial— se extraen mediante un sistema de transporte por tornillo sin fin y, posteriormente, se eliminan como residuos de baja peligrosidad.
Los compuestos volátiles combustibles generados durante el proceso de incineración se dirigen a la cámara de combustión secundaria (postcombustor) del reactor.
En esta cámara, los gases se someten a temperaturas superiores a las de la cámara de combustión primaria, situándose habitualmente entre los 1100 °C y los 1300 °C. Aquí, los compuestos volátiles combustibles terminan de neutralizarse, dando lugar a lo que se denomina «humo limpio», el cual es totalmente inocuo para el medio ambiente.
A continuación, los gases neutralizados se liberan a la atmósfera a través de una chimenea, sin causar ningún daño al entorno.
Basándose en esta tecnología, se han desarrollado, fabricado y probado reactores que utilizan residuos de la industria maderera (como serrín, virutas y recortes) para generar calor.
Es posible integrar un intercambiador de calor de tubos de agua de alta presión en sistemas de calefacción u otros procesos industriales que requieran energía térmica; este admite presiones de funcionamiento de hasta 10 atmósferas y puede operar tanto con circulación natural como forzada.
Asimismo, se puede emplear un intercambiador de calor aire-aire para producir aire caliente, con un diferencial de temperatura de hasta 900 °C.
Las escorias sólidas resultantes suponen una reducción de entre 30 y 40 veces el volumen original de los residuos. Este material puede enviarse a un vertedero o transformarse en briquetas para su posterior uso como material de construcción.
Zona de ignición y combustión secundaria durante el funcionamiento. Materiales destinados a su eliminación:
- Los materiales que se van a eliminar incluyen sustancias a granel secas, líquidas y viscosas.
- – Residuos industriales sólidos: 2000 toneladas/año
- – Residuos líquidos (residuos derivados del petróleo [aceites, anticongelantes, refrigerantes/fluidos de corte], residuos farmacéuticos líquidos, disolventes, pinturas, barnices, productos alimenticios, etc.): 1000 toneladas/año
- – Dimensiones máximas de los elementos a eliminar (antes de su colocación en la cinta transportadora): 120 x 120 x 120 mm
- – Carga en la cinta transportadora: manual.
Información adicional
Garantía de 12 meses
Servicio posgarantía


